铸造用4A13 低压铸造壳体、模具镶块检测,广东东莞铝材检测分析服务
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 铸造用4A13低压铸造壳体、模具镶块检测:全流程质量管控方案 在铝合金铸造领域,4A13铝合金以其优异的铸造性能与耐蚀特性,广泛应用于低压铸造壳体类零件及模具镶块制造。低压铸造工艺的特殊性——金属液在压力作用下充型凝固—
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
铸造用4A13低压铸造壳体、模具镶块检测:全流程质量管控方案
在铝合金铸造领域,4A13铝合金以其优异的铸造性能与耐蚀特性,广泛应用于低压铸造壳体类零件及模具镶块制造。低压铸造工艺的特殊性——金属液在压力作用下充型凝固——对材料的纯净度、组织致密度及模具配合精度提出了极高要求。任何一个环节的疏忽,都可能导致铸件出现缩松、气孔、浇不足等缺陷,或引发模具镶块早期失效。
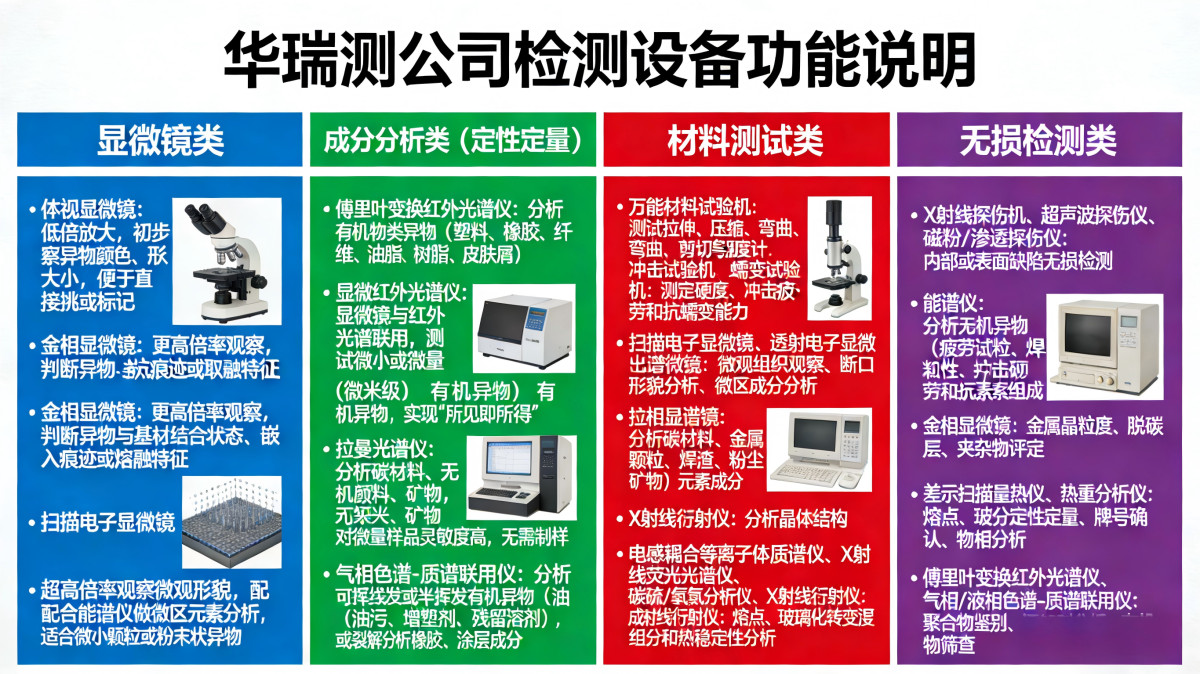
本文聚焦4A13低压铸造壳体与模具镶块两大核心对象,系统梳理从材料成分到铸件品质、从模具性能到失效分析的全流程检测要点,并介绍深圳华瑞测在该领域的技术服务能力。
一、4A13铝合金材料特性与检测基础
1. 材料简介
4A13铝合金属于Al-Si系合金,执行GB/T 3614-1999标准。该材料具有以下特点:
流动性优异:硅含量较高,显著改善熔体流动性,适合薄壁复杂铸件
抗热裂性强:凝固收缩率小,降低铸造应力
耐腐蚀性良好:适用于有耐蚀要求的工况环境
2. 化学成分标准与检测重点
依据GB/T 3614-1999,4A13铝合金的化学成分要求如下:
| 元素 | 标准含量范围(%) | 检测意义 |
|---|---|---|
| 硅 Si | 6.8~8.2 | 主加元素,提高流动性,但过高会降低塑性 |
| 铁 Fe | ≤0.50 | 杂质元素,超标形成脆性相,降低韧性 |
| 铜 Cu | ≤0.15(Cu+Zn合计) | 杂质元素,影响耐蚀性 |
| 镁 Mg | ≤0.05 | 杂质元素,含量需严格控制 |
| 锰 Mn | ≤0.50 | 细化晶粒,改善力学性能 |
| 钛 Ti | ≤0.15 | 晶粒细化剂 |
| 钙 Ca | ≤0.10 | 杂质元素,影响铸造性能 |
| 铝 Al | 余量 | 基体元素 |
关键检测项目:
主合金元素(Si、Mn)含量确认
有害杂质(Fe、Mg、Ca、Cu+Zn)限量管控
单个杂质≤0.05%,合计杂质≤0.15%
二、低压铸造壳体检测:从工艺过程到成品验证
低压铸造是利用气体压力将金属液自下而上压入型腔,在压力下完成充型与凝固的铸造工艺。该方法生产的壳体类零件(如电机壳体、阀体、泵体等)组织致密、力学性能优良。但工艺过程的复杂性也带来了特有的质量风险。
1. 常见铸造缺陷及成因
| 缺陷类型 | 表现特征 | 常见成因 |
|---|---|---|
| 缩松、缩孔 | 内部组织不致密,存在孔洞 | 补缩通道不畅、浇注温度不当、凝固顺序不合理 |
| 气孔 | 圆形或椭圆形孔洞 | 熔体除气不充分、模具排气不良、涂料挥发 |
| 浇不足 | 铸件未完全充满 | 充型压力不足、浇注温度过低、排气不畅 |
| 热裂纹 | 沿晶界分布的裂纹 | 合金凝固区间宽、收缩应力大、模具温度不均 |
| 粘砂/水路不通 | 水道堵塞、表面粘附砂粒 | 砂芯松散、断裂或移位 |
2. 壳体检测项目与方法
(1)化学成分分析
检测目的:验证4A13材质成分合规性
检测方法:直读光谱分析(OES)、电感耦合等离子体发射光谱(ICP-OES)
检测重点:Si含量是否在6.8~8.2%范围内,Fe、Mg等杂质是否超标
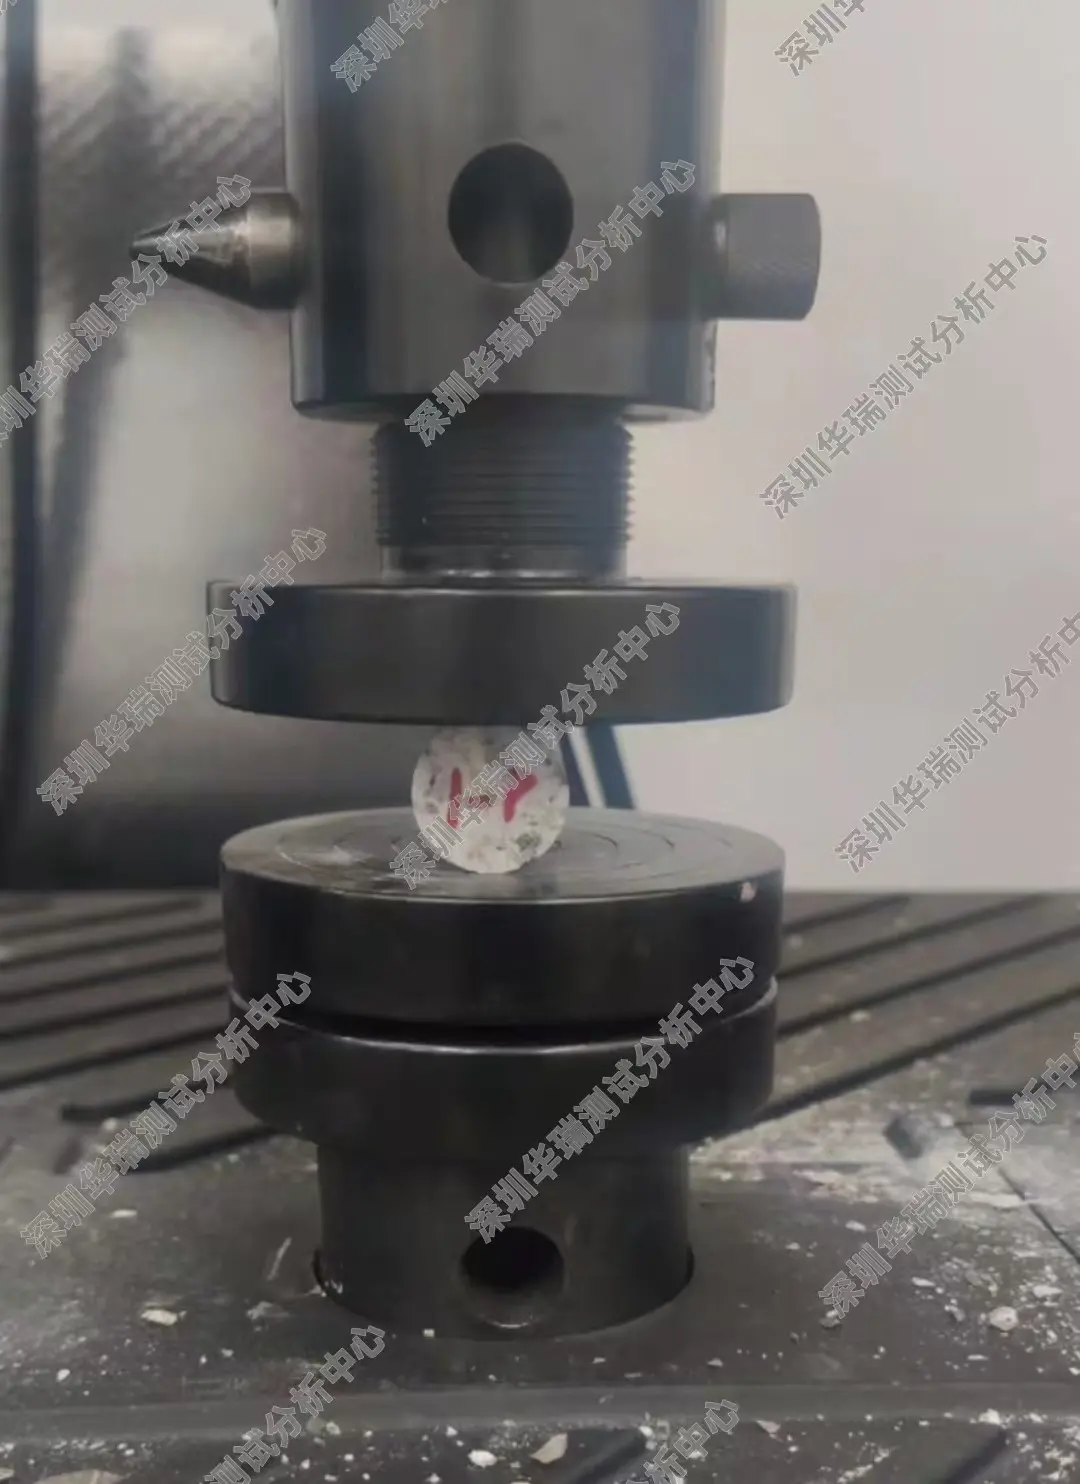
(2)力学性能测试
检测项目:抗拉强度、屈服强度、断后伸长率、硬度(布氏/洛氏)
取样要求:根据铸件结构与标准要求,在指定部位切取试样或本体取样
(3)内部缺陷无损检测
低压铸造壳体因结构复杂,内部质量检测尤为关键。
X射线检测(DR):可清晰识别铸件内部的浇不足、缩松、气孔等缺陷。针对带有螺旋水道的壳体,X射线DR系统还能检测砂芯松散、断裂导致的粘砂及水路不通问题
工业CT扫描:提供三维立体成像,jingque定位缺陷的空间位置与形态
超声波探伤:适用于厚壁部位内部缺陷的快速筛查
(4)金相组织分析
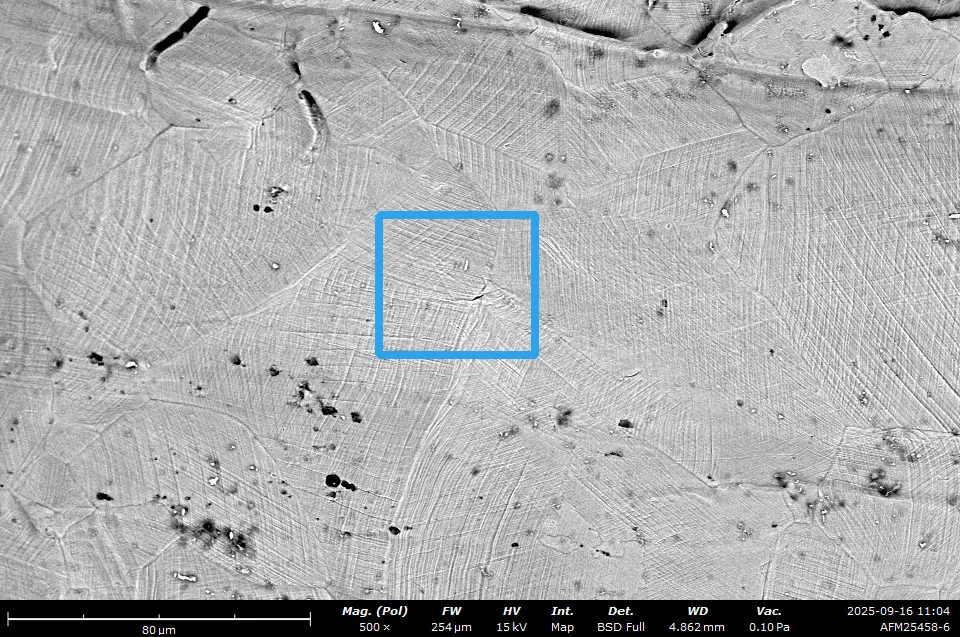
依据GB/T 3246.1-2024《变形铝及铝合金制品组织检验方法》,对铸件进行显微组织检验:
晶粒度评级:评估晶粒细化效果
第二相分布:观察硅相形态与分布均匀性
夹杂物分析:识别非金属夹杂物类型及含量
疏松评级:定量评估铸件内部疏松程度
(5)尺寸精度与外观检测
三坐标测量:验证铸件关键尺寸是否满足图纸要求
表面粗糙度测量:评估表面质量
水道通畅性测试:针对水冷壳体,检测冷却水道是否通畅
三、模具镶块检测:保障铸造精度与寿命
模具镶块是压铸模/低压铸造模的核心部件,直接接触高温铝液,承受热冲击与机械磨损。镶块的质量与配合精度,直接影响铸件的成型精度与模具使用寿命。
1. 模具镶块的失效模式
| 失效类型 | 表现特征 | 主要原因 |
|---|---|---|
| 热疲劳龟裂 | 表面网状裂纹 | 反复冷热循环导致的疲劳 |
| 磨损/侵蚀 | 型腔尺寸扩大、表面粗糙 | 铝液冲刷、镶块硬度不足 |
| 变形/塌陷 | 型腔轮廓改变 | 高温强度不足、热处理不当 |
| 断裂 |