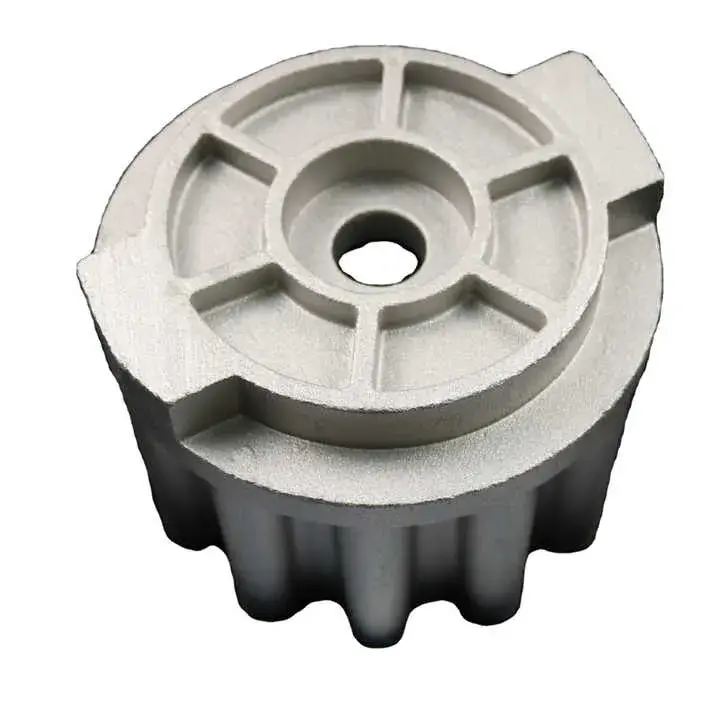
铝合金铸件检测 GB/T 9438-2013 第三方检测机构
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 完整标准解读 基础信息 1 . 标准编号:GB/T 9438-2013 2 . 替代旧版:GB/T 9438-1999 3 . 发布 / 实施:2013-09-18 发布,2014-06-01 实施,现行有效(2025
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
完整标准解读
基础信息
1 . 标准编号:GB/T 9438-2013
2 . 替代旧版:GB/T 9438-1999
3 . 发布 / 实施:2013-09-18 发布,2014-06-01 实施,现行有效(2025 复审为修订,暂未出新版本)
4 . 归口单位:全国铸造标准化技术委员会(SAC/TC54)
5 . 适用范围 适用于砂型铸造、金属型、熔模等特种铸造铝合金铸件;不含压铸件(压铸执行 GB/T 15115) 覆盖 ZL101、
ZL104、ZL205A、ZL305 等全部铸造铝硅 / 铝铜 / 铝镁合金铸件。
6 . 不适用:压力铸造铝合金件、变形铝加工件。
核心规范性引用文件
● GB/T 1173 铸造铝合金(材料成分、力学性能基准)
● GB/T 228.1 金属材料室温拉伸试验
● GB/T 231.1 布氏硬度试验
● GB/T 6414 铸件尺寸公差与加工余量
● GB/T 7999、GB/T 20975 铝及铝合金化学分析
● HB 6578 铝镁合金铸件射线探伤参考底片(内部缺陷分级依据)
铸件质量分级(核心判定依据)
按使用工况分为Ⅰ、Ⅱ、Ⅲ 三类铸件供需合同必须约定等级:
1 . Ⅰ 类(关键承压 / 受力件) 航空液压件、高压阀体、安全承载结构件;要求1 级内部缺陷 无损探伤、本体力学
试样、气密性试验。
2 . Ⅱ 类(一般受力、低压密封件) 泵壳、箱体、传动支架;内部缺陷 2 级,批量抽检探伤。
3 . Ⅲ 类(非受力、外观罩壳) 外壳、装饰件;仅外观、尺寸抽检,可不做内部探伤。
五大核心技术要求
1. 材料与化学成分
铸件合号、杂质含量严格执行 GB/T 1173;每熔炼炉必须做光谱化学分析,出具成分报告。
2. 力学性能
● 试样形式:附铸试棒 / 铸件本体切取试样
● 判定规则:3 根试样均值≥标准值;单根允许下限:抗拉≥标准 75%、伸长≥标准 50%
● 常规检测项目:抗拉强度、断后伸长率、布氏硬度 HB;有冲击要求需在合同注明
3. 尺寸与重量
● 尺寸公差、加工余量按 GB/T 6414;重量公差执行 GB/T 11351
● 关键装配尺寸、形位公差由图纸 / 技术协议约定
4. 表面质量(目视 VT)
允许轻微冷隔、细小砂眼;不允许穿透裂纹、大面积夹渣、深度气孔;表面粗糙度评定 GB/T 15056。
5. 内部缺陷(无损检测)
1 . 渗透 PT:检测表面微裂纹、针孔,Ⅰ/Ⅱ 类受力件必检
2 . 射线 RT:气孔、缩孔、疏松、夹渣分级,对照 HB 6578 底片判定 1/2/3 级
3 . 超声 UT:厚大铸件内部裂纹、大孔洞,合同约定时执行 缺陷等级与铸件类别一一对应:Ⅰ 类 1 级、Ⅱ 类≤2 级、Ⅲ 类≤3
级。
试验与检验规则
1. 检验批次划分
同炉熔炼、同铸造工艺、同热处理状态为一批,批量≤5000 件。
2. 必检项目(每批全检)
化学成分、力学性能、外观表面质量。
3. 抽检项目(按需抽样)
尺寸、重量、无损探伤、密封性水压 / 气压试验。
4. 不合格处置
● 单项不合格:加倍抽样复检;仍不合格,整批拒收
● 力学性能不合格:可重新热处理 1 次,复检仍不合格报废
● 无损超标缺陷:允许焊补修复后重新探伤验收(焊补工艺需双方确认)
标志、包装、运输、贮存
1 . 每件 / 每箱标注:牌号、炉批号、合格标识、批次号
2 . 出厂随附质保书:成分、力学、探伤、热处理记录
3 . 包装防潮防磕碰,贮存避免露天锈蚀
与压铸标准区分(易混淆点)
标准 适用工艺 核心区别
GB/T 9438-2013 砂型、金属型、熔模铸造(重力铸
造)
允许热处理、可探伤承压、厚壁结构
件
GB/T 15115-2019 压力压铸 薄壁、不做固溶热处理,内部气孔等
级放宽
检测机构常用执行清单(送检依据)
1 . 化学元素光谱分析
2 . 拉伸 + 硬度力学试验
3 . 外观目视检测 VT
4 . 渗透探伤 PT(表面缺陷)
5 . X 射线探伤 RT(内部气孔缩孔)
6 . 尺寸三坐标测量
7 . 水压气密性试验(承压件)
安徽为华检测技术有限公司,您将获得专业、靠谱、高效的服务。详情咨询检测工程师。