YGZ208铸铁焊条 Z208焊条工厂 Z208电焊条 焊补灰口铸铁件的缺陷
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 Z208铸铁焊条:灰铸铁修补经济型优选 | 邢台市余光焊接材料有限公司匠心出品 铸铁工件气孔、砂眼、疏松、细微缺损修补,一直是机械维修、铸造加工行业的常见难题,普通碳钢焊条极易出现焊缝开裂、硬化无法加工等问题。邢台市余光
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
Z208铸铁焊条:灰铸铁修补经济型优选 | 邢台市余光焊接材料有限公司匠心出品
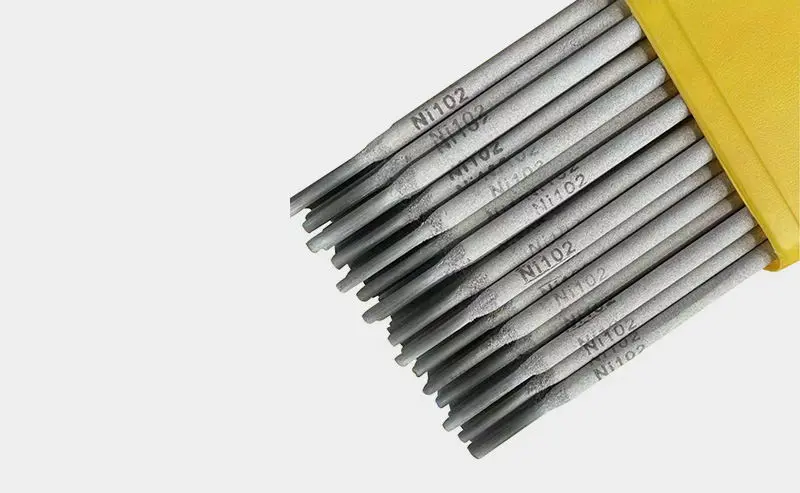
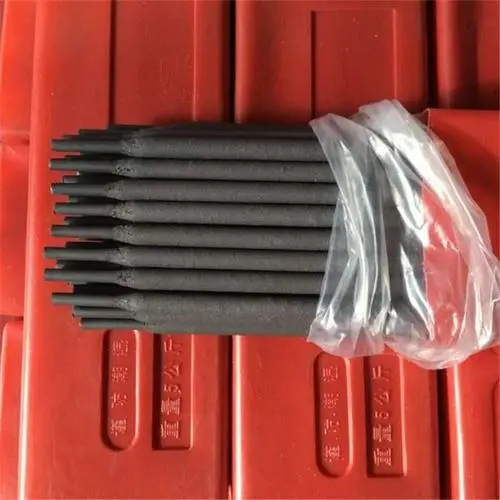
铸铁工件气孔、砂眼、疏松、细微缺损修补,一直是机械维修、铸造加工行业的常见难题,普通碳钢焊条极易出现焊缝开裂、硬化无法加工等问题。邢台市余光焊接材料有限公司深耕焊接材料研发生产多年,严控原料配比与生产工艺,标准化打造国标 Z208 铸铁焊条(国标 EZC、美标 EC1),凭借稳定施焊性能、超高性价比,成为工矿企业、维修门店灰铸铁日常修补的主流选材。
一、产品基础参数与材质配比
余光焊接 Z208 铸铁焊条严格遵循 GB/T 10044 国家标准生产,采用低碳钢焊芯搭配强石墨化专用药皮,交直流焊机均可适配(交流 AC、直流反接 DC + 通用),适配绝大多数家用、工业普通弧焊设备,焊接门槛更低。
熔敷金属化学成分(质量分数)
元素 | 含量区间 | 作用说明 |
碳(C) | 2.00%~4.00% | 保障焊缝石墨化成型,贴合灰铸铁基体组织 |
硅(Si) | 2.50%~6.50% | 核心石墨化元素,规避白口硬层产生 |
锰(Mn) | ≤0.75% | 细化焊缝晶粒,弱化杂质危害 |
硫(S) | ≤0.10% | 严控有害杂质,降低裂纹隐患 |
磷(P) | ≤0.15% | 规范杂质含量,保障焊缝稳定性 |
铁(Fe) | 余量 | 基体主材 |
焊缝经缓慢冷却后,组织趋近原生灰铸铁,满足基础切削加工需求。 |
二、核心产品优势
施焊工艺顺畅,新手易上手邢台余光优化药皮配方,焊接时电弧柔和稳定、飞溅少,熔渣轻薄易脱落,成型平整美观;无需高端专业焊机,小型交流手提焊机即可正常作业,车间现场抢修、户外零散维修都适配。
性价比突出,大幅降低维修成本相较于 Z308 纯镍、Z408 镍铁高端铸铁焊条,Z208 采购成本更低,针对低应力非关键铸铁修补场景,性能完全够用,大批量铸件缺陷修补可有效缩减耗材开支。
适用场景宽泛,通用性强专为普通灰口铸铁设计,可修补机床床身底座、水泵壳体、变速箱箱体、铸铁阀门、农机铸铁外壳等工件的气孔、砂眼、铸造疏松、边角磕碰缺损、细微静止裂纹;缓冷处理后焊缝可进行轻度车削、打磨加工,适配非精密加工修补面。
三、使用注意事项(余光焊接实操工艺建议)
本品抗应力开裂性能偏弱,严禁用于重载冲击件、高压密封件、精密导轨、发动机缸体缸盖、轴承座等受力关键部位,这类工况可选用我司 Z308、Z408 镍系铸铁焊条;
焊接前焊条 150℃烘干 1 小时,去除潮气避免气孔;厚大件焊接需提前低温预热,焊后覆盖保温材料缓慢冷却,Zui大程度防止焊缝硬化、开裂;
常规规格:φ2.5mm、φ3.2mm、φ4.0mm、φ5.0mm,可按需选配焊接电流,公司支持整箱批发、零散拿货,规格齐全、发货高效。
四、邢台市余光焊接材料有限公司实力保障
坐落于河北邢台的余光焊接材料,专注铸铁焊条、耐磨焊丝、不锈钢焊材等全系焊接耗材研发制造,坚守原料甄选、流水线标准化生产、成品抽检三道质控关卡,每一批 Z208 焊条均经过施焊测试、成分核验,品质稳定统一。面向全国工矿企业、铸造厂、机械维修商铺、五金建材市场供货,可提供现货直发、定制包装、技术焊接工艺指导服务,一站式解决铸铁焊接修补选材难题,用高性价比焊材,助力客户高效完成铸件修复、降本增效。