ZL115A焊丝 船舶铸铝铸件专用补焊铝合金焊丝
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 ZL115A焊丝:船舶铸铝铸件专用补焊铝合金焊丝 船舶、海洋工程铸铝构件长期服役于高盐雾、高氯离子、湿热交变腐蚀环境,铸件在铸造生产、机械加工、长期运行过程中极易出现气孔、砂眼、缩松、裂纹、缺损等缺陷。普通铝焊丝适配性差
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
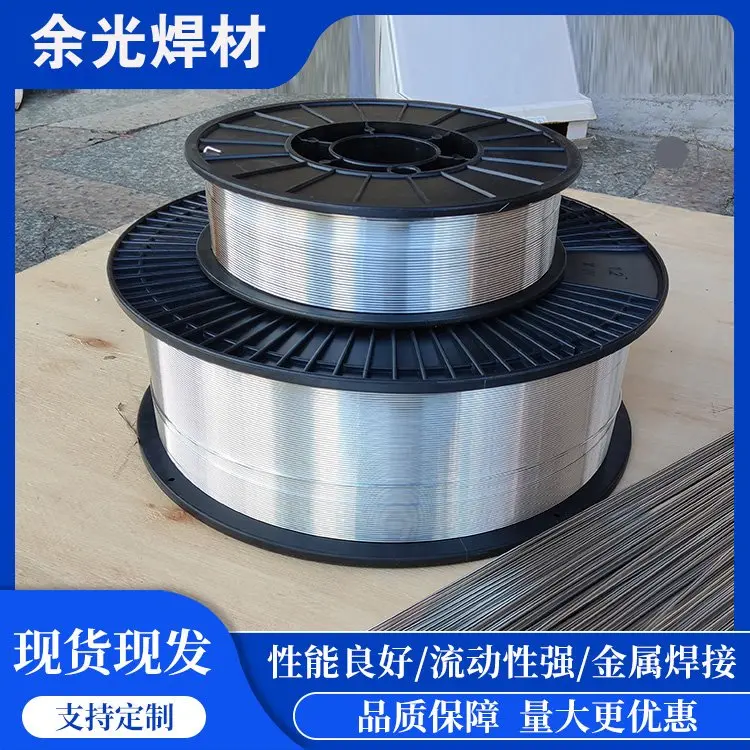
ZL115A焊丝:船舶铸铝铸件专用补焊铝合金焊丝
船舶、海洋工程铸铝构件长期服役于高盐雾、高氯离子、湿热交变腐蚀环境,铸件在铸造生产、机械加工、长期运行过程中极易出现气孔、砂眼、缩松、裂纹、缺损等缺陷。普通铝焊丝适配性差、焊缝易产生气孔、成型粗糙、耐海水腐蚀性能不足,补焊后易二次腐蚀、开裂渗漏,无法满足船舶构件探伤及耐候验收标准。ZL115A焊丝(国标ZAlSi5Zn1MgA)是Al-Si-Mg-Zn系高纯铸造铝合金专用焊丝专为ZL115、A356等船舶常用铸铝材质量身研发,主打低气孔、高耐蚀、抗热裂、色差小、性能同步母材等优势,是船舶铸铝铸件修补、缺陷返修、精密补焊的标配专用焊材。邢台市余光焊接材料有限公司精工生产高标准ZL115A船舶专用铝焊丝,成分纯净、丝材均匀、焊接稳定性强,广泛适配船舶铸件批量修补、精密修复、老旧构件翻新等工况。
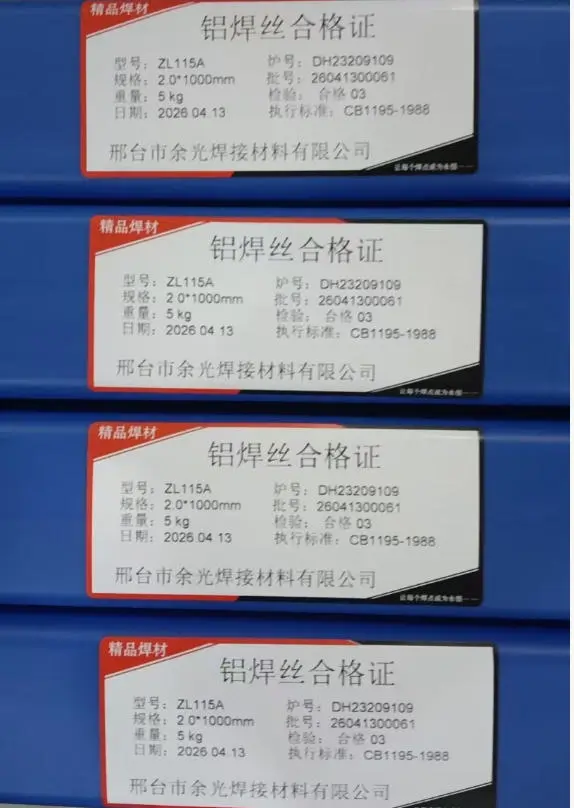
一、ZL115A焊丝合金体系与成分特点
ZL115A铝焊丝严格遵循国标铸造铝合金焊丝标准,采用硅-镁-锌多元优化合金体系搭配锑元素精细晶粒细化工艺,是ZL115铸铝母材的改良高纯匹配焊材。硅元素有效提升熔池流动性与填充性能,解决铸铝补焊成型差、填不满、成型凹陷问题;镁元素强化焊缝力学强度与接头韧性,大幅提升焊接结构稳定性;锌元素优化焊缝致密性与耐海洋腐蚀性能;专属锑变质细化剂可细化焊缝金相晶粒,杜绝粗大组织,从源头降低热裂纹、疏松缺陷概率。焊丝严控杂质含量,纯度高、氧化皮少,焊接过程飞溅小、气孔率极低,完美适配船舶铸件高精度补焊要求。焊后焊缝组织均匀致密,力学性能、耐盐雾腐蚀性能与铸铝母材高度统一,无明显色差,加工性能优异,可满足船舶构件后续打磨、精加工装配需求。
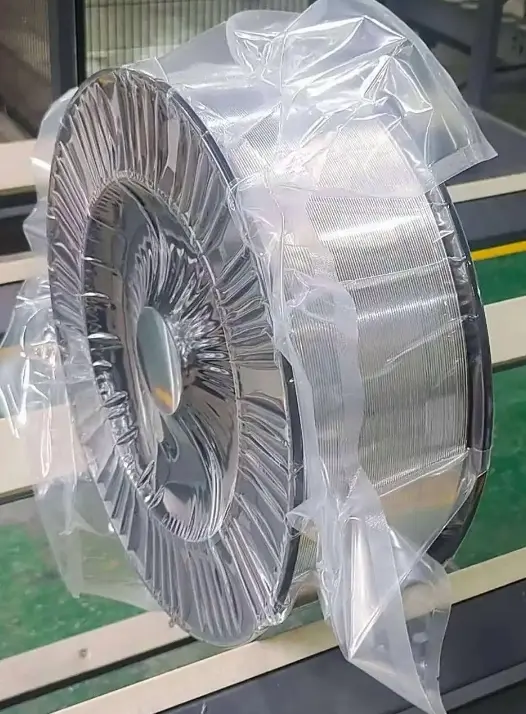
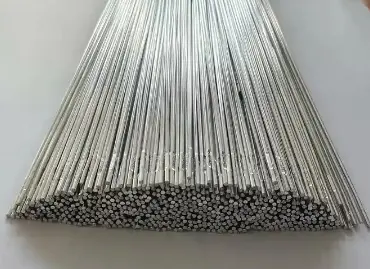
邢台市余光焊接材料有限公司出品的ZL115A船舶专用焊丝,采用高纯铝锭原料,通过封闭式熔炼、精准合金配比、多层除杂过滤、高速拉丝、精密校直、无尘包装一体化工艺生产。成品丝材表面光洁、无氧化、无油污、直径均匀,送丝顺畅不卡顿,适配氩弧焊、气焊等主流焊接工艺。焊丝批次一致性高、韧性好、不易断丝,焊接电弧稳定、熔池可控性好,补焊成型平整饱满,可完美适配船舶铸铝薄板、厚板、复杂型腔、异形铸件的精密修补作业。
二、核心性能优势
船舶级耐海水腐蚀,适配海洋工况:专属硅镁锌合金配比,焊缝抗盐雾、抗氯离子腐蚀、耐湿热交变性能优异,完美匹配船舶海洋服役环境,补焊部位不会出现优先腐蚀、起皮、渗漏问题,大幅延长铸件使用寿命。
超低气孔高致密,探伤合格率高:原料高纯除杂+晶粒细化工艺,有效规避铸铝补焊常见的气孔、疏松、夹渣缺陷,焊缝致密性优异,可顺利通过船舶行业无损探伤、气密性检测,满足船舶构件验收标准。
超强抗热裂,铸件修补稳定性强:优化金相组织,降低铸铝焊接热敏感系数,针对铸铝材质晶粒粗大、成分不均的特性,有效抑制焊接热裂纹、延迟裂纹产生,厚大铸件、高拘束部位补焊不开裂。
成型美观易加工,适配精密修补:熔池流动性佳、填充性饱满,焊道平整光亮、余高可控,焊缝与母材色差小、融合度高,后续打磨、切削精加工难度低,完美适配船舶精密铸铝构件外观与装配要求。
工艺适配广,施工便捷高效:可适配交流氩弧焊、气焊等常规焊接设备,设备兼容性强,无需专用设备。送丝流畅、焊接过程稳定、飞溅极少,新手易操作,适配工厂批量返修与现场船舶抢修补焊。
三、适用母材范围
核心适配母材:ZL115铸造铝合金、A356铸铝,是船舶该系列铸铝构件唯一标准配套补焊焊丝;
兼容适配母材:同系Al-Si-Mg系铸造铝合金、常规船舶铸铝结构件缺陷修复;
适用焊接场景:船舶铸铝阀体、泵体、壳体、支架、管路铸件缺陷补焊,气孔、砂眼、缩松、裂纹精密返修;
拓展适配场景:海洋工程铝铸件、港口设备铸铝构件、船用辅助设备铸铝结构翻新修补。
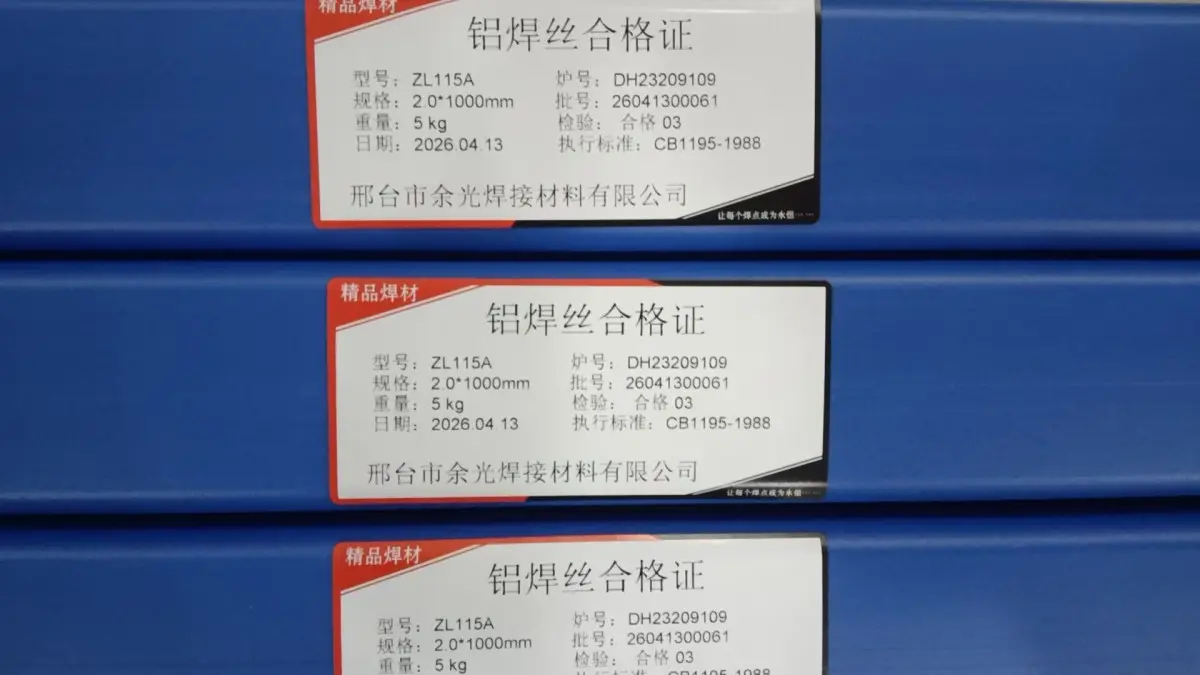
四、主流应用领域
1. 船舶船体及辅助设备行业
船舶船用铸铝壳体、阀体、泵体、管路配件、设备支架等铸铝构件,在铸造生产及长期海洋服役中易产生各类缺陷。余光焊材ZL115A焊丝补焊成型致密、耐盐雾腐蚀、无裂纹缺陷,补焊后构件性能达标,可满足船舶设备长期海上安全服役要求,是船厂铸铝返修专用主力焊材。
2. 海洋工程与港口设备行业
海洋平台、港口起重设备、海上辅助装备铸铝结构件,长期暴露在高盐雾、高湿度腐蚀环境中,对焊缝耐候性、结构稳定性要求严苛。ZL115A焊丝焊缝耐海洋腐蚀性能优异,组织稳定不易老化失效,大幅提升海工铸铝构件修复合格率与使用寿命。
3. 船舶精密铸件制造行业
船用精密铸铝零部件、密封构件、承压壳体对焊缝致密性、气密性、外观精度要求极高。该焊丝超低气孔、成型平整、易精加工,补焊后无明显焊接痕迹,不影响构件装配精度与密封性能,适配高端船舶精密铸件生产返修。
4. 船用设备维修翻新行业
老旧船舶铸铝构件腐蚀、裂纹、缺损翻新修复工况复杂,普通焊丝补焊后易二次损坏。邢台市余光焊接材料有限公司ZL115A焊丝与母材性能、耐蚀性高度同步,修复后构件整体一致性强,返修率低,适配船舶设备常态化维修翻新作业。
五、推荐焊接工艺要点
焊前彻底除污除氧化:严格清理补焊区域及周边20mm范围,彻底去除油污、水分、氧化膜、腐蚀层、杂质,铝件必须专用不锈钢丝刷清理,杜绝污物残留造成气孔、夹渣,保障焊缝纯净度。
缺陷彻底清除:铸件裂纹、疏松、砂眼需打磨挖除至密实母材区域,杜绝夹层、残余缺陷,防止补焊后内部缺陷延伸、二次开裂。
合理预热控温:铸铝构件焊接易变形、易裂,常规小件无需预热;厚大铸件、高拘束部位预热80~120℃,减缓冷却速度、释放焊接应力,有效防止焊后裂纹。
规范施焊工艺参数:优先采用交流氩弧焊施焊,小电流、短弧、快速运条、低热输入工艺,避免大电流长时间热输入造成晶粒粗大、母材烧损;根据铸件厚薄匹配电流,薄层多道补焊,杜绝一次堆焊过厚。
严格防风防潮:铝焊对气流、湿度敏感,室内外施工必须做好防风措施,环境湿度控制在80%以内,防止空气侵入熔池产生气孔、氧化缺陷。
焊后规范处理:焊后自然冷却,禁止快速水冷;冷却后打磨平整,高要求船舶构件可做阳极氧化、防腐处理,统一构件表面耐蚀性能与外观色泽。
六、产品规格与供货保障
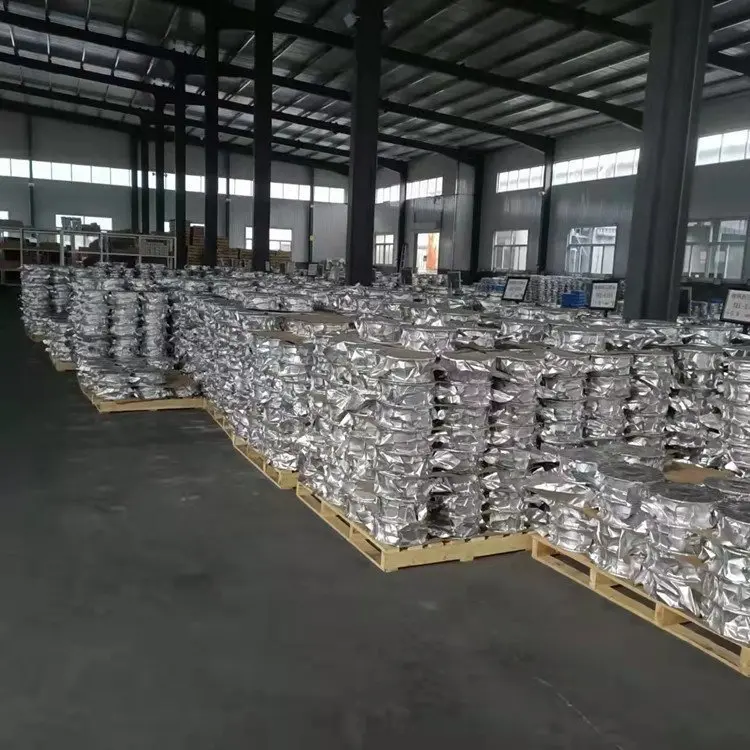
邢台市余光焊接材料有限公司常备全规格ZL115A船舶专用铝焊丝,全面覆盖船舶铸铝铸件精密补焊、批量返修全工况需求:
常规现货规格:Φ1.6mm、Φ2.0mm、Φ2.4mm、Φ3.0mm;
工况适配:1.6mm、2.0mm适用于薄壁铸件、精密小件、细微缺陷补焊;2.4mm为工业通用主力规格,适配常规铸件大面积修补、主体缺陷返修;3.0mm适用于厚大铸件、深型腔缺陷填充高效施焊。
产品采用无尘真空防潮密封包装,丝材表面无氧化、无油污,长期存放不变质、不生锈,仓储运输稳定性强。公司支持现货批量批发、船厂项目定制供货,每批次产品附带完整材质单、性能检测报告,可完全满足船舶工程验收、船厂质检、项目招投标资料要求。
七、选型
船舶ZL115、A356铸铝铸件补焊严禁使用普通4043、5356通用铝焊丝替代ZL115A焊丝,常规焊丝无锌镁专属耐蚀配比、无晶粒细化配方,补焊后气孔多、色差大、耐海水腐蚀不达标,极易出现二次开裂、腐蚀渗漏,无法通过船舶验收。ZL115A船舶专用铝焊丝凭借船舶级耐海水腐蚀、低气孔高致密、抗裂性优异、色差小易加工、母材匹配度的核心优势,是船用铸铝铸件缺陷返修、精密补焊、设备翻新的专用刚需焊材。邢台市余光焊接材料有限公司专注船舶特种铝焊材生产,全程严控原料熔炼、合金配比、拉丝成型、无尘包装全流程,以批次稳定、品质过硬的ZL115A焊丝,为船舶制造、海工设备、船厂维修等行业客户提供专业、可靠的铸铝补焊整体解决方案。