- 公司介绍
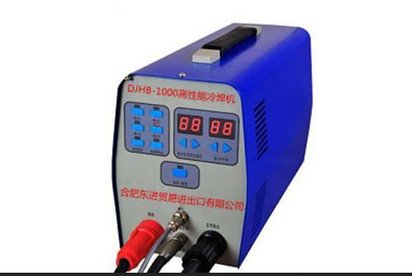
供应其他DJHB-1000铸造模具修补机
产品详情 品牌:其他 型号:DJHB-1000 结构类型:旋转焊头式 电源类型:直流 额定焊接电流等级:160A 额定负载持续率:100% 工作周期:连续 送丝方式:等速送 电源控制方法:机械调节型 绝缘等级:A 焊接电流范围:不限A 额定输入电压:不限V 额定输入容量:不限kVA 空载电压:不限V 空载损耗:不限W
1.60
库存 999
- 品牌:其他
- 型号:DJHB-1000
- 结构类型:旋转焊头式
- 电源类型:直流
- 额定焊接电流等级:160A
- 额定负载持续率:100%
- 工作周期:连续
- 送丝方式:等速送
- 电源控制方法:机械调节型
- 绝缘等级:A
- 焊接电流范围:不限A
- 额定输入电压:不限V
- 额定输入容量:不限kVA
- 空载电压:不限V
- 空载损耗:不限W
- 效率:100%
- 功率因数(COSφ):100
- 焊接材质:不限
- 脉冲频率范围:不限
- 离子气体流量:不限L/min
- 保护气流量:不限L/min
- 焊接厚度范围:不限mm
- 维弧电流范围:不限A
- 输出负载率:不限%
- 外形尺寸:不限mm
- 重量:38kg
焊补各类工模产品
1、模具业:注塑模、塑胶模,挤出模、橡胶模、压铸模、五金模等修补
2、机械:机械零部件,如导轨、轴、曲轴、液压杆等修复
3、铸造业:铸造件(铸钢、铸铁、不锈钢等)的砂眼、气孔、加工超差等
4、印刷纺织业:花辊、轧辊、镜面辊、印刷机滚筒等修复
5、五金业:垫片焊补
1000型铝合金:主要原理:
本机可将储存于电容器中的电能在瞬间通过脉冲电弧的形式释放于钨极与工件之间,温度极高的电弧使金属材料组成的工件和焊丝迅速熔化而熔接在一起,达到焊补目的。这种焊补方法的特点是:时间很短,发热量很小。本焊机可在几十毫秒内完成焊丝和工件熔接过程,所以就工件基体来说,发热较少,焊点以外的材料温升小,不会产生退火、变色现象。由于每个焊接脉冲产生的熔池体积小于2mm3,其形成的应力也较小。虽然一项焊补需要很多个熔池组合起来,但由于焊点的应力方向分散,工件受到的集中应力较小,所以焊补后工件变形较小。
为什么DJHB-1000型冷焊机可以媲美甚至超过激光焊?
1.熔接强度高:完全冶金熔接,修补处可铣、锉等后期加工。
2.修补精度高:可使用圆丝补材进行修补,不会失去原基准面,多余焊料少,后期整形容易。
最小修补量为0.3mm(使用直径0.3mm的补材)。
3.修补速度快:最快修补量可达100mm3/min(在冷焊修补领域,这是绝对另人惊讶的超快速度)
4.基材损伤小:发热点小,不会造成基材退火变形。
5.功率分配合理:使用微电脑芯片控制,各种不同直径的材料都能获得最佳功率。
6.电压适应范围大:使用开关电源,当电压变化在±20%的范围内波动时,机器仍能保证正常工作,并维持稳定的输出功率。
7.电连接方便:配有快速接头连接器,可很方便地连接安装。工件再大也不怕。
8.移动方便:整机体积小,(380×150×200)mm3,重量轻,主机只有9kg。
主要技术指标:
可焊补材料:除锌、锡等熔点很低的材料和硬质合金外,各种金属材料(包括铜和铝)制成的工件均可修补。
可焊补项目:1.设备和模具在使用过程中产生的局部磨损。
2.制造过程中加工缺陷,如砂眼气孔、尺寸超差、棱角损伤、氩焊不足等。
3.型腔的锈蚀斑等凹陷。
使用电源:单相220V±20% 50Hz
功率消耗:10-1300W
瞬时功率:大于40KW
功率模式:高能焊(模式1~模式4,单点/连续)。输出电流1~99可调;输出脉冲时间1~99可调。
阻焊模式(单点/连续),可固定焊丝直径0.1-1.0mm可调。
连续输出时脉冲频率:四档可调(1Hz;3Hz;5Hz;10Hz)
主机体积:380×150×200mm3
主机重量:9 Kg-38KG