HBsC1C精密铸件铝黄铜
一、牌号基础定位 HBsC1C 为旧日标代号,现行标准牌号CAC301C,执行 JIS H5120 铸造铜合金规范,属于Cu-Zn-Mn-Fe-Al 连续铸造级高力铝黄铜,对标美标 C86500,是 CAC301 的连续铸造精密升级版Jマテ.カ...。后缀 C 代表连续铸造工艺,区别于砂铸 HBsC1(CAC301),
64.00
库存 999
一、牌号基础定位
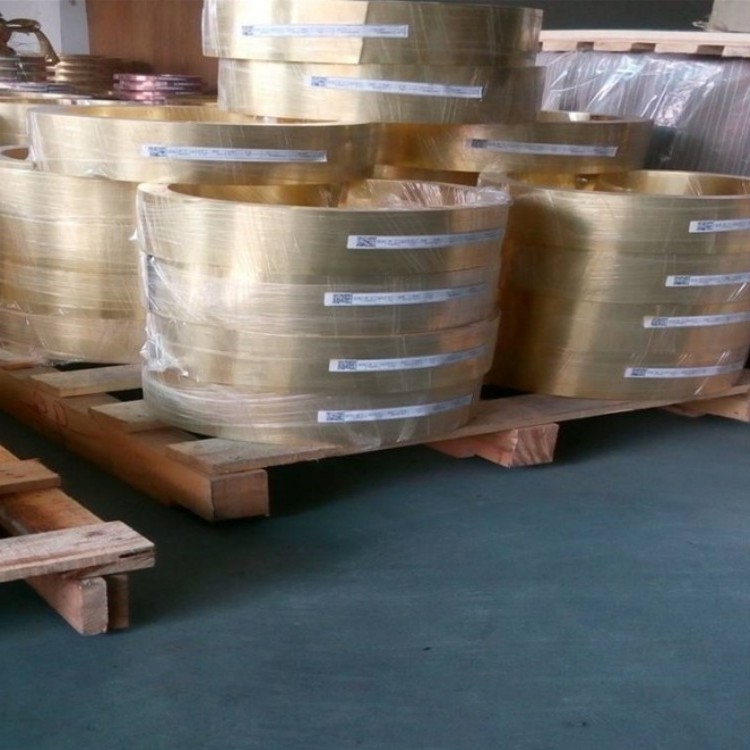
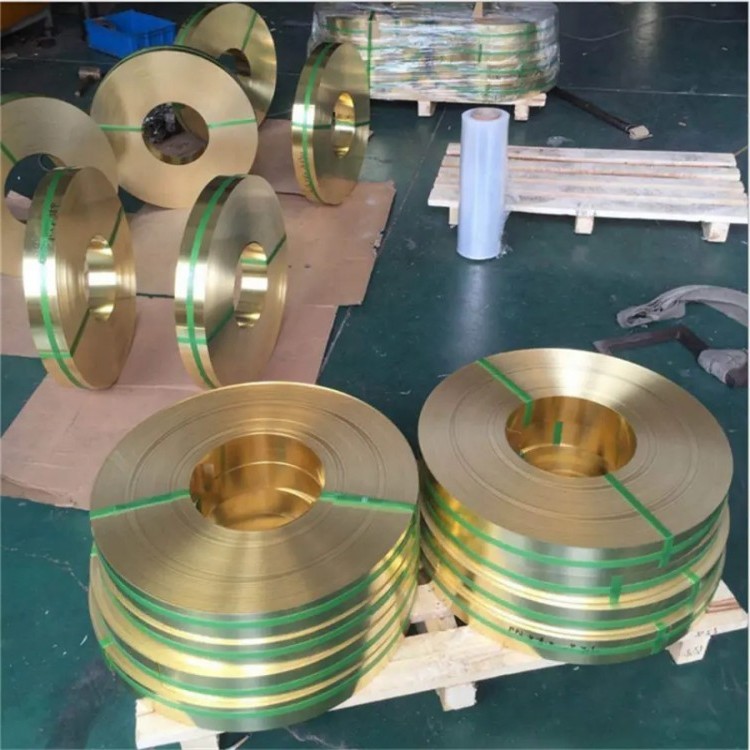
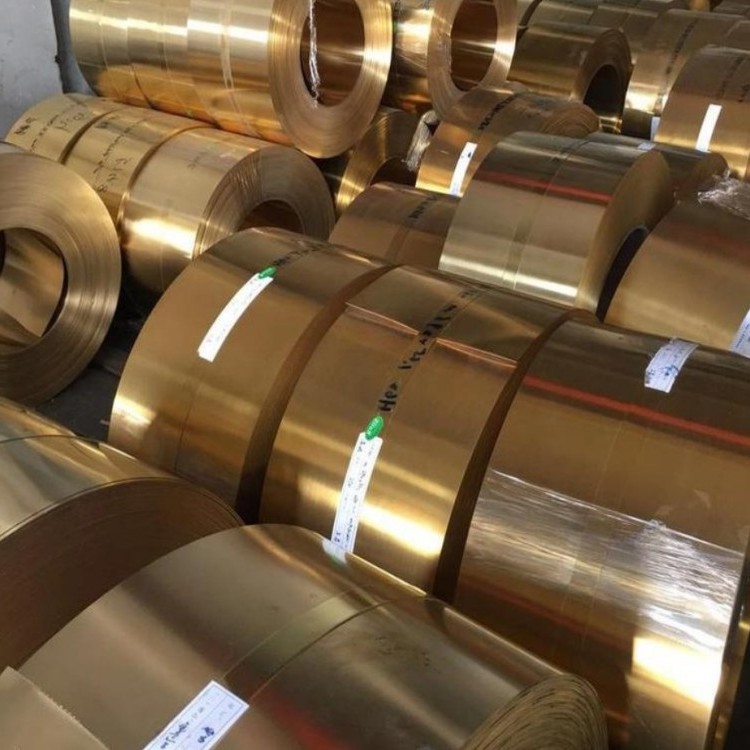
HBsC1C 为旧日标代号,现行标准牌号CAC301C,执行 JIS H5120 铸造铜合金规范,属于Cu-Zn-Mn-Fe-Al 连续铸造级高力铝黄铜,对标美标 C86500,是 CAC301 的连续铸造精密升级版Jマテ.カ...。后缀 C 代表连续铸造工艺,区别于砂铸 HBsC1(CAC301),晶粒更细密、内部疏松气孔极少,尺寸精度、力学均匀性大幅提升,专门用于精密轴套、小型齿轮、阀件、船用精密五金。定位介于普通铸造黄铜与 CAC302C 易切削铝黄铜之间:强度、韧性、耐海水腐蚀全面优于普通砂铸黄铜;相比 CAC301 砂铸,抗拉、硬度、尺寸稳定性更高;切削性能弱于高铅 CAC302C,但低铅更环保,适配轻中载精密低速滑动部件。供货形态为连续铸棒、精密圆筒毛坯,可直接精车加工,无需大量粗铣余量。
二、合金成分与精密铸件适配底层逻辑
标准质量成分区间(wt%)深圳市华诚...:Cu 55.0~60.0,Zn 余量;Al 0.5~1.5,Fe 0.5~1.5,Mn 0.1~1.5;Pb≤0.4,Sn≤1.0,Ni≤1.0,Si≤0.1。
铝:表层生成致密氧化铝钝化膜,从根源抑制黄铜脱锌腐蚀;同步固溶强化提升基体硬度,抵抗精密工件轻微挤压塑性变形,海水、潮湿工况长效防腐。
铁 + 锰:弥散析出铁铝硬质 κ 金属间质点,连续铸造过程强制细化晶粒,消除铸件内部疏松、偏析;硬质相承担滑动磨损,锰强化晶界,降低交变载荷下精密小件齿根、轴套圆角疲劳开裂风险。
微量低铅(≤0.4%):晶界细小软质点提供基础切削润滑,车削、钻孔、攻丝断屑顺畅,满足精密车床精加工需求;铅含量低,高温无大量铅析出污染润滑油,适配食品、环保类设备精密配件。
低锡辅助:稳定钝化膜,提升水汽、乳化切削液环境耐蚀,避免精密工件表面腐蚀麻点划伤配对钢轴、微型蜗杆。金相组织为均匀 α 韧性黄铜基体 + 弥散细小硬质 κ 强化相,无粗大脆性两相,精密薄壁件、微型齿件不易崩裂。
三、连续精密铸造成型、耐磨、耐蚀底层机理
1. HBsC1C 连续铸精密成型致密机理
区别砂铸自然冷却,连续铸造金属液匀速定向凝固,杂质、气泡随凝固前沿向外排出,铸件内部几乎无疏松缩孔,晶粒呈细密等轴状,无粗大铸造枝晶。
毛坯尺寸公差小、加工余量薄,适合微型精密衬套、小模数齿轮批量精车;
组织无软硬偏析,整根铸棒硬度、强度均匀,批量精密零件尺寸离散度极低;
铸坯残余应力远低于砂铸,仅需低温简易去应力即可稳定尺寸,精加工后长期存放无变形漂移。
2. 轻载精密滑动耐磨自润滑机制
软硬复合基体协同工作:软 α 基体缓冲精密设备启停微小冲击、震动载荷,铁铝硬质 κ 相承担主要滑动摩擦损耗。车间细微粉尘、金属磨屑进入摩擦副时,硬质相阻挡颗粒切入精密内孔、齿面,长期运转配合间隙扩大量平缓;连续铸内部微量均匀微孔可储存微量润滑油,形成边界自润滑膜,短时缺油工况不会拉伤微型轴颈、齿面。
3. 抗脱锌海水长效防腐机理
铝元素构建稳定氧化铝复合钝化膜,氯离子难以穿透膜层侵蚀基体,彻底规避普通黄铜海水浸泡多孔脱锌失效;锰优化晶界结构,腐蚀介质无法沿晶界纵深渗透,船舶淡水、近海轻度盐雾、乳化切削液环境,精密阀座、船用衬套长期使用无腐蚀孔洞,不会出现密封渗漏、齿面麻点失效。
4. 精密切削成型机理
微量铅提供基础固体润滑,车削微小螺纹、薄壁台阶时切削阻力低于无铅铝黄铜,切屑呈短卷状,不易长条缠刀划伤精密工件;但铅含量远低于 CAC302C,全自动高速车床超微小零件精加工光洁度略逊。细密连续铸晶粒无局部软硬区,精加工表面光洁度高,无需二次抛光即可满足精密装配配合要求。
四、HBsC1C 连续铸标准力学性能
JIS 低规范指标深圳市华诚...:抗拉强度≥470MPa,屈服强度≥170MPa,延伸率≥25%,布氏硬度≥90HBW;适配工况:允许比压 12~22MPa,滑动线速度≤5m/s,仅适配轻中低速精密传动;长期稳定使用温度上限 170℃,短时温升不会造成精密工件软化蠕变;导热性能优良,摩擦生热快速导出,精密小件不易局部高温干磨损耗;切削加工性能中等,适合普通数控车床精密加工,不适合超高速全自动微小件量产。
五、铸造工艺对精密铸件耐久性能的影响
C 连续铸造(HBsC1C 专属工艺)定向凝固晶粒细密、内部缺陷极少,加工余量小,批量精密轴套、小型齿轮;毛坯平直度高,送料加工不易震动,精密螺纹、微型台阶成型稳定。
GC 砂型铸造(HBsC1 普通款)内部存在微量疏松,仅适合大尺寸异形阀体、船用大件,不适合微型精密滑动件。
铸后低温去应力退火连续铸坯仍存在轻微凝固残余应力,未退火工件精加工后长期交变受力易出现尺寸偏移、齿根疲劳开裂;240~290℃保温退火彻底释放应力,保障精密件尺寸长效稳定。
精密摩擦面加工工艺轴套内孔、齿轮齿面加工细微网状储油纹路,提升间断供油润滑储备;微型工件转角、齿根加大过渡圆角,降低应力集中,延长精密件疲劳耐久寿命。
六、HBsC1C 精密铸件五大核心使用优势
连续铸致密细晶,精密加工余量小,微型衬套、小模数齿轮批量加工效率高,零件尺寸一致性优异。
铝铁锰复合强化,强度、硬度优于砂铸 CAC301,轻载精密传动长期使用不易塌陷变形。
优异抗脱锌能力,近海船舶、潮湿设备精密阀件、衬套长效防腐,密封、传动精度维持周期长。
低铅环保配方,高温工况无大量铅析出污染润滑介质,适配出口日资精密设备、环保机械配件。
连续铸毛坯供货规格齐全,圆筒、圆棒可直接零切精加工,非标精密小件定制成本可控。
七、适配精密铸件细分应用场景
船舶精密尾管衬套、船用小型阀门阀座 / 阀杆、自动化设备微型导向轴套、轴承保持架、仪器仪表精密连杆摇臂、小型低速精密齿轮、水泵微型耐磨衬、户外轻型精密五金耐磨配件、无油自润滑精密轴承基体。
八、工况使用局限
滑动线速度超过 5m/s 摩擦温升过高,精密件磨损速率明显上升;重载矿山、大型减速机工况抗压蠕变、耐磨上限不足, CAC302C、CAC304C;切削性能弱于 CAC302C,全自动高速车床超微小精密小件加工效率偏低;强浓酸碱长期浸泡会破坏氧化铝钝化膜,精密密封件需配套防护;含微量铅,不可用于食品、医疗直接接触部件。
九、延长精密铸件服役周期工艺管控要点
微型精密衬套、小模数齿轮统一选用 HBsC1C 连续铸毛坯,全部配套低温去应力退火再精加工;精密摩擦面加工网状储油纹路,提升少油工况润滑储备。装配控制合理配合间隙,间隙过小易温升咬死,间隙过大加剧冲击磨损;精密传动件齿根、轴套转角加大过渡圆角,降低交变应力集中。近海、潮湿工况精密件精加工后钝化封孔,延缓氯离子腐蚀;避免铸件与碳钢壳体无绝缘接触,防止电偶腐蚀加速精密配合面损耗。设备定期加注润滑油脂,清理细微粉尘磨屑,减少精密件磨粒磨损。
十、高力黄铜精密铸件横向对比
HBsC1C(CAC301C)连续铸铝黄铜:精密成型、尺寸稳定、耐蚀均衡,轻载微型精密滑动件;HBsC1(CAC301)砂铸铝黄铜:成本更低,但晶粒疏松,仅大尺寸异形阀体,不适合精密小件;HBsC2C(CAC302C)易切削铝黄铜:铅含量更高,高速车床精加工性能优,中小型精密蜗轮、螺纹轴套专用;HBsC4C(CAC304C)超高强铝黄铜:强度、耐磨、承压全系,但切削难度大,仅大型重载传动件;普通铸造铅黄铜:无铝改性,易脱锌、耐海水差,仅室内低端简易五金,不可用于精密传动铸件。