重庆 H13热作模具圆棒 耐热疲劳抗龟裂 铝镁合金压铸模具
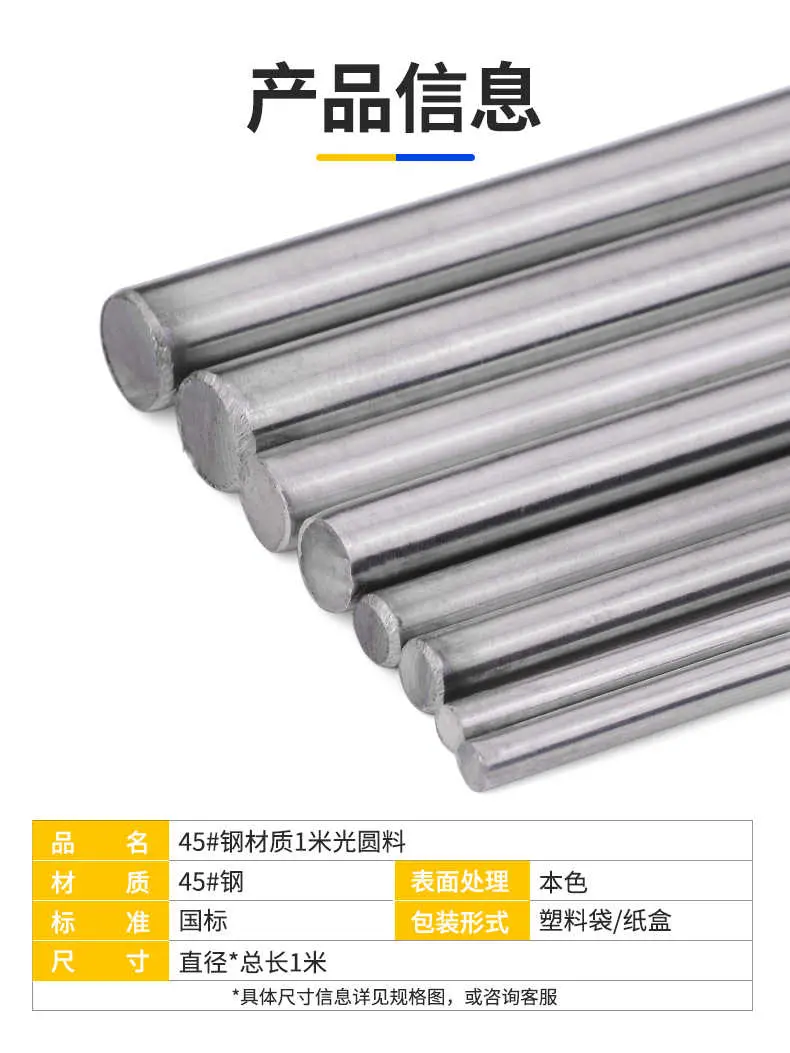
品牌 山东熠烁金属 产品名称 无缝钢管 螺纹管 镀烙光轴 精密管等 产品表面描述 镀锌 镀烙 防锈 光滑无毛刺 用途范围 输送流体、制造机械结构件、锅炉管道、液压支柱等 材质 20#,45#,40Cr, 20CrMnTi,Q345B,D,E,20CrMO等 外径 (OD) 6mm ~ 108mm 内径 (ID) 4mm
10.00
库存 999
# 重庆 H13热作模具圆棒 耐热疲劳抗龟裂 铝镁合金压铸模具
在重庆及西南地区制造业快速发展背景下,铝镁合金压铸工艺对模具材料的耐热疲劳与抗龟裂性能提出了更高要求。H13热作模具圆棒因其优异的综合力学性能,已成为铝镁合金压铸模具的核心选材之一。
## 一、产品特性与优势
H13热作模具钢属于铬系热作模具钢,经合理热处理后具备以下关键特性:
| 性能指标 | 具体表现 | 对压铸模具的意义 |
|---------|----------|------------------|
| 耐热疲劳性 | 在高温循环中保持组织稳定 | 减少热裂纹萌生与扩展 |
| 抗龟裂能力 | 抵抗反复冷热冲击导致的表面网状裂纹 | 延长模具服役寿命 |
| 红硬性 | 600℃左右仍维持较高硬度 | 保证高温下模具型腔尺寸精度 |
| 导热性 | 良好热传导能力 | 平衡模具温度场,降低热应力 |
| 韧性 | 冲击韧性适中 | 防止脆性开裂 |
## 二、铝镁合金压铸工况对模具的核心挑战
铝镁合金熔点约650℃左右,压铸过程中熔汤温度通常控制在680-720℃。模具表面反复经历“升温(与熔汤接触)→降温(喷涂脱模剂)”循环,单次循环温差可达300-400℃。这种剧烈热冲击会引发两类典型失效:
1. 热疲劳龟裂表面层反复胀缩产生交变热应力,导致微裂纹沿晶界扩展,形成龟裂网纹。
2. 冲蚀与溶蚀铝镁合金活性较高,在高压高速充填时对模具型腔产生冲刷及轻微黏附作用。
H13圆棒通过优化合金成分(如控制钒、钼含量)和采用细晶化热处理工艺,可显著提升抵抗上述失效的能力。
## 三、重庆地区典型应用场景
在重庆汽摩配件、3C结构件、通机零部件等压铸产业集群中,H13热作模具圆棒主要用于制造以下模具部件:
- 压铸模具型芯承受Zui高温度及金属液冲刷
- 滑块与镶件小尺寸部件需兼顾抗龟裂与加工性
- 浇口套与分流锥经受高速熔汤直接冲击
- 挤压销频繁与高温金属接触及退出
## 四、选材与热处理要点
| 环节 | 推荐参数/要求 | 作用 |
|------|--------------|------|
| 圆棒交货状态 | 退火态,硬度≤235 HB | 便于机械加工 |
| 预备热处理 | 去应力退火 | 减少加工残余应力 |
| Zui终热处理 | 真空气淬或油淬,1020-1050℃奥氏体化 | 获得均匀马氏体基体 |
| 回火工艺 | 两次以上回火,Zui终硬度46-50 HRC | 消除内应力,提高热稳定性 |
| 表面处理 | 氮化或PVD涂层(可选) | 提升抗溶蚀能力 |
> 硬度选择建议:铝镁合金压铸模推荐硬度48 HRC左右。硬度过高(>52 HRC)会降低韧性,加速热疲劳龟裂;硬度过低(<44 HRC)则抗冲蚀性不足。
## 五、耐热疲劳与抗龟裂性能验证方法
对H13圆棒加工的模具部件,可采用以下标准评价其抵抗热疲劳能力:
- 循环热震试验将试样加热至650℃,保温和强制冷却,反复循环后观察表面裂纹密度及深度
- 工厂实测跟踪统计模具从投产至出现可观测龟裂的压射次数(如≥15000模次无明显龟裂视为合格)
## 六、日常维护建议
为充分发挥H13模具圆棒的抗龟裂潜力,建议在使用中注意:
1. 合理冷却水道设计确保模具温度场均匀,避免局部过热或过冷
2. 控制首次预热温度上机前预热至200-300℃,分段升温
3. 定期消除应力每5000-8000模次进行一次低温回火去应力处理
4. 轻微龟裂修复采用局部抛光或补焊(需选用匹配焊材并预热)
##
针对重庆地区铝镁合金压铸模具的高热负荷工况,选用具备优良耐热疲劳及抗龟裂性能的H13热作模具圆棒,配合科学的热处理工艺与规范的维护保养,可显著延长模具在役寿命,降低因热龟裂导致的模具更换频次。实际选材时应关注材料的纯净度、碳化物均匀性及锻造成品组织,确保圆棒断面性能一致。