用户_lsymboqo
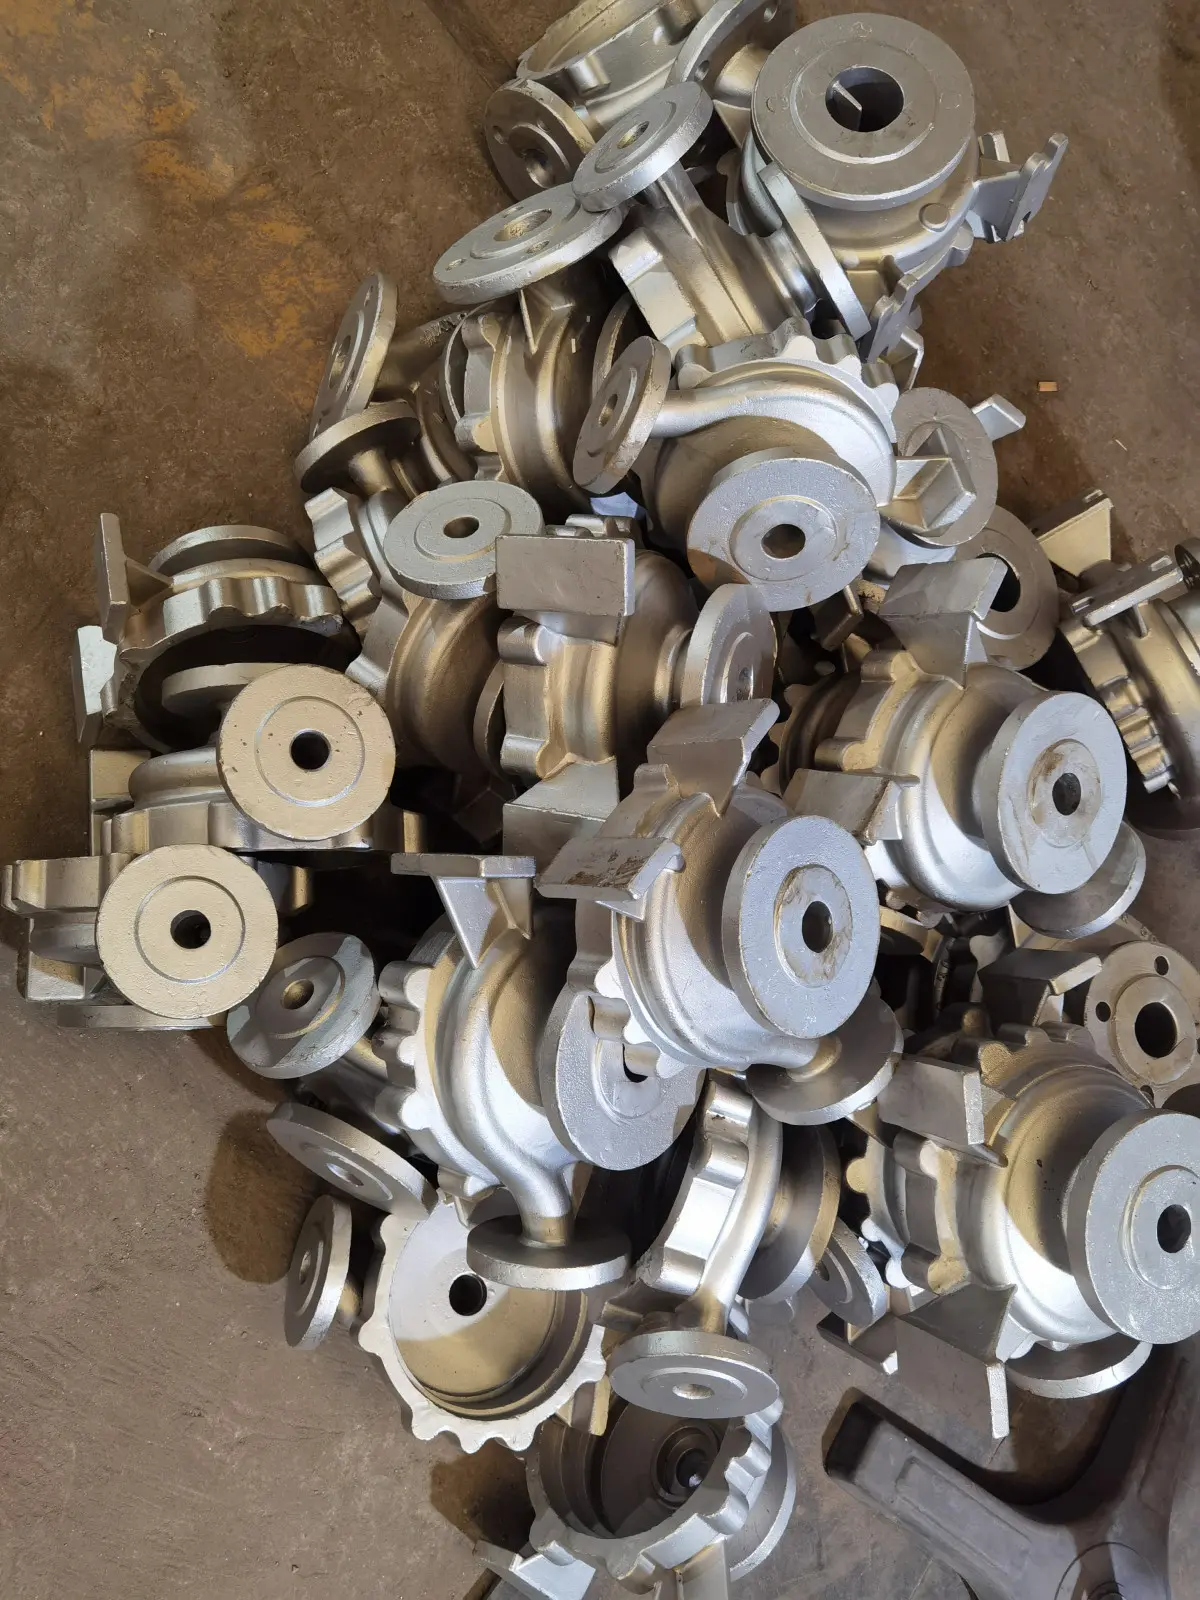
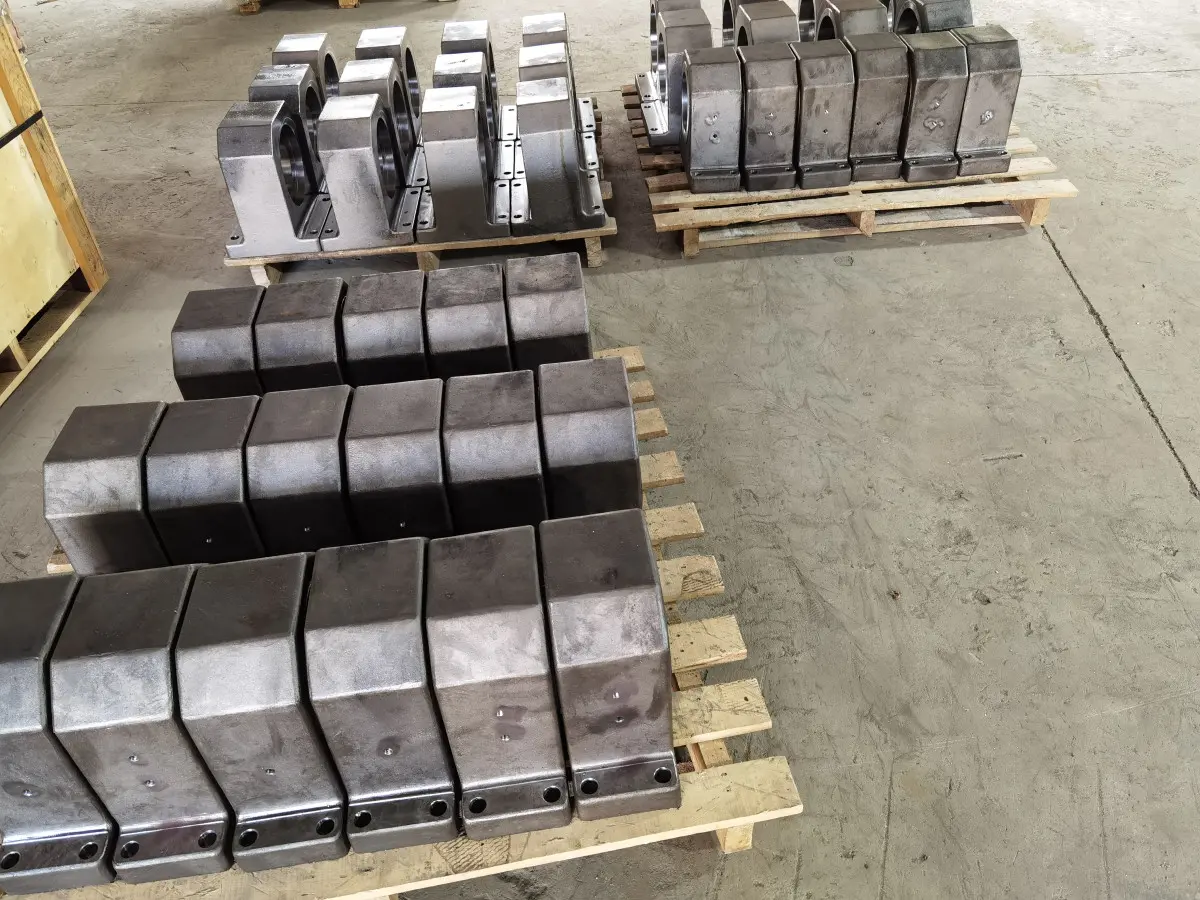
离心泵泵体 304不锈钢铸造件 铸造精密铸件生产厂家
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 流动性指数 ≥150mm 结晶温度范围 30-200℃ 伸长率 2-30% 固态密度 2.6-7.9g/cm³ 保温时间 10-60min 增压压力 80-150MPa 屈服强度 80-1000MPa 磁导率 1-200
面议
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
流动性指数
≥150mm
结晶温度范围
30-200℃
伸长率
2-30%
固态密度
2.6-7.9g/cm³
保温时间
10-60min
增压压力
80-150MPa
屈服强度
80-1000MPa
磁导率
1-20000H/m
壳型透气性
10--30
压铸机锁模力
500-50000kN
热导率
2.0-4.0
成型工艺
硅溶胶铸造
加工周期
7天-15天
加工定制
是
特种铸造种类
树脂砂等
砂型铸造种类
湿砂铸造
运输方式
物流
表面处理
喷砂
加工设备
数控铣床
模具
木模
材质
不锈钢、碳钢
加工工艺
消失模工艺
粉末制备方法
机械合金化
计重方式
过磅
执行标准
国标
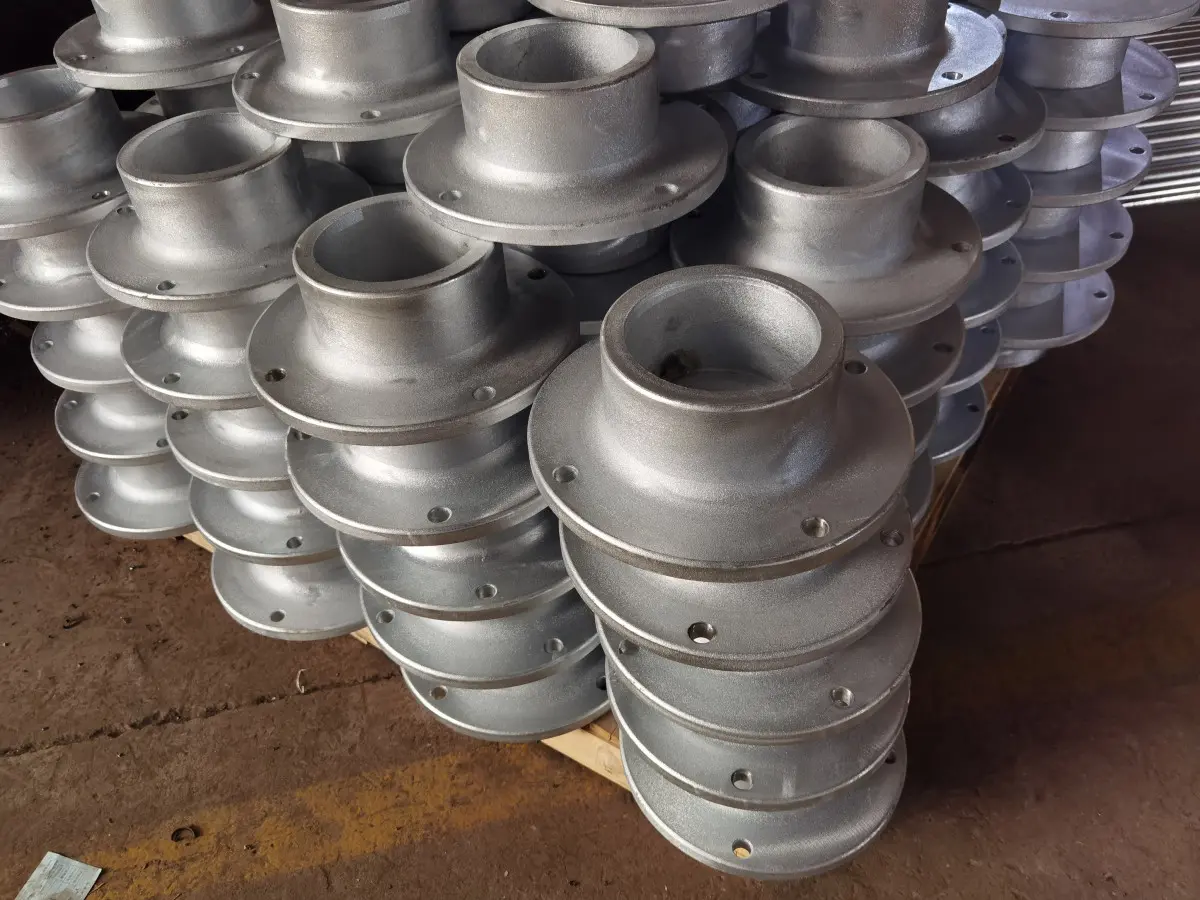 截止阀铸件不锈钢铸件精密铸造工艺解析
截止阀作为流体控制系统的核心部件,其铸件性能直接影响管道系统的密封性与使用寿命。本文基于工业流体控制需求与精密铸造技术规范,系统解析不锈钢铸件在截止阀制造中的技术要点与质量控制体系。
一、行业应用与材料特性
截止阀广泛应用于石油化工、电力能源、食品饮料、医药制造等领域,尤其在高温高压、腐蚀性介质输送场景中承担关键截断功能。其铸件需具备以下核心性能:
- 耐腐蚀性:接触酸性气体或含氯介质时,需采用316/316L不锈钢材质,通过固溶处理形成均匀奥氏体组织,确保长期使用无晶间腐蚀。
- 耐高温性:在蒸汽管道系统中,需选用CF8M(316)铸钢材质,其高温蠕变强度可满足-40℃至450℃工况需求。
- 密封性能:阀座密封面需达到Ra0.4μm表面粗糙度,配合面平面度误差≤0.01mm/m,确保零泄漏等级(ANSI Class VI)。
二、精密铸造工艺流程
不锈钢铸件生产采用全硅溶胶工艺,具体流程如下:
1. 模具设计与制造
- 压型设计:采用五轴加工中心制作模具,型腔尺寸公差控制在±0.015mm,分型面设置0.3mm工艺补缩量,确保流道结构复制。
- 蜡模压制:环境温度20±1℃,蜡料温度56±1℃,注射压力1.0MPa,确保蜡模收缩率稳定在0.3%-0.5%。
2. 型壳制备
- 面层涂挂:采用300目锆英粉涂料,粘度24s(福特杯),撒砂粒度80-100目锆砂,环境湿度55%-65%,确保型壳表面光洁度。
- 背层叠加:每层干燥时间≥6小时,型壳总厚度6-8mm,通过抗弯强度测试确保≥3.0MPa。
3. 熔炼与浇注
- 材质控制:采用AOD精炼炉熔炼,化学成分偏差控制在GB/T 2100-2017标准内,如316L材质Mo含量12.0%-15.0%。
- 浇注工艺:采用真空吸铸工艺,浇注温度1560±10℃,型壳预热温度850-950℃,确保铸件致密度≥98%。
三、质量控制体系
| 检测环节 | 技术要求 | 检测方法 |
|---|---|---|
| 原材料 | 316L不锈钢化学成分符合GB/T 24511-2017 | 直读光谱仪 |
| 蜡模尺寸 | 关键尺寸公差±0.03mm | 三坐标测量仪 |
| 型壳强度 | 抗弯强度≥3.0MPa | 电子试验机 |
| 铸件缺陷 | 无裂纹、气孔直径≤0.15mm | X射线探伤 |
| 密封面粗糙度 | Ra≤0.4μm | 表面粗糙度仪 |
四、典型
以某电力项目截止阀铸件为例:
- 材质选择:采用CF8M(316)铸钢材质,耐高温蒸汽腐蚀性能优异。
- 工艺优化:通过CAE模拟调整浇注系统,将冒口数量减少25%,成品率提升至96%。
- 性能验证:经1500小时高温高压测试,阀座密封面磨损量≤0.05mm,泄漏率≤0.1ml/min。
五、行业发展趋势
随着工业智能化升级,精密铸造正向数字化、绿色化方向发展:
- 智能工艺设计:采用ProCAST软件模拟凝固过程,优化补缩系统设计,减少缩孔缺陷。
- 在线质量监控:集成激光扫描仪实时监控型壳厚度,误差控制在±0.15mm。
- 环保型壳制备:采用水基涂料替代有机溶剂,VOCs排放量降低90%。
本文通过系统解析不锈钢铸件在截止阀制造中的技术要点,结合行业应用案例与质量控制数据,为流体控制装备制造提供可靠的技术解决方案。