- 公司介绍
铝合金精炼剂成分分析,金属材料检测硬度测试
铝合金精炼剂是用于去除铝合金熔体中气体(主要是 H₂)和夹杂物(如 Al₂O₃、MgO 等)的关键工艺材料,其成分设计需兼顾除气效率、除渣能力、无二次污染及适配不同铝合jinpai号(如纯铝、Al-Mg 系、Al-Si 系)的需求。以下从核心成分分类、功能机理、典型配方及成分选择原则四方面,进行全面的成分分析。 一、铝
100.00
库存 999
铝合金精炼剂是用于去除铝合金熔体中气体(主要是 H₂)和夹杂物(如 Al₂O₃、MgO 等)的关键工艺材料,其成分设计需兼顾除气效率、除渣能力、无二次污染及适配不同铝合jinpai号(如纯铝、Al-Mg 系、Al-Si 系)的需求。以下从核心成分分类、功能机理、典型配方及成分选择原则四方面,进行全面的成分分析。
一、铝合金精炼剂的核心成分分类及功能铝合金精炼剂通常为复合盐类混合物,部分含金属单质或氟化物,各成分按功能可分为 “除气主剂”“除渣主剂”“助熔剂”“改性剂” 四大类,具体功能及典型物质如下表所示:成分类别核心功能典型物质(及作用细节)除气主剂与熔体中的 H₂反应生成稳定气体(如 CO₂、N₂),或通过 “气泡上浮” 携带 H₂逸出- 碳酸盐:Na₂CO₃、K₂CO₃(高温下分解为 CO₂,不引入有害元素,适合纯铝及低合金);- 硝酸盐:NaNO₃、KNO₃(分解产 O₂,需配合还原剂使用,避免氧化);- 金属单质:Al-Mg 合金(Mg 与 H₂反应生成 MgH₂,适合高 Mg 合金,避免 Mg 烧损)。除渣主剂与熔体中的固态夹杂物(如 Al₂O₃)反应,生成低熔点、低密度的 “易浮渣”,便于打捞- 氟化物:Na₃AlF₆(冰晶石,熔点 1009℃,与 Al₂O₃反应生成 NaAlO₂,降低渣的黏度);- 氯化物:NaCl、KCl(与 MgO 反应生成 MgCl₂,易挥发或上浮,适合 Al-Mg 系合金);- 氟硼酸盐:NaBF₄(分解产 BF₃,兼具除气和除渣,减少夹杂物吸附)。助熔剂降低精炼剂自身熔点,改善其在熔体中的分散性,避免 “结块不溶”- NaCl(熔点 801℃)、KCl(熔点 770℃):二者按 1:1 混合时,共晶点仅 658℃,大幅降低精炼剂熔化温度;- CaCl₂(熔点 782℃):提升精炼剂对高熔点夹杂物的浸润性。改性剂抑制精炼剂对熔炉的腐蚀,减少合金元素烧损,或优化渣的流动性- NaF(减少氟化物对耐火材料的侵蚀);- MgCl₂(降低渣的密度,避免渣重新卷入熔体);- 稀土化合物(如 CeCl₃,抑制 Al-Mg 合金中 Mg 的氧化烧损)。
二、典型铝合金精炼剂的配方示例(按合金类型分类)不同铝合金的成分差异(如是否含 Mg、Si、Cu 等活泼元素),决定了精炼剂的成分配比需 “定制化”,避免与合金元素发生不良反应(如 Mg 的氧化、Si 的偏析)。以下为 3 类主流铝合金的精炼剂典型配方:适用铝合金类型核心成分配比(质量分数)关键功能优势注意事项纯铝(1 系)NaCl:40%-50%、KCl:40%-50%、Na₃AlF₆:5%-10%低熔点(~660℃),与 Al₂O₃反应彻底,无合金元素损耗避免添加硝酸盐(易导致 Al 氧化)Al-Mg 系(5 系)NaCl:35%-45%、KCl:35%-45%、MgCl₂:5%-15%、NaF:2%-5%MgCl₂抑制 MgO 生成,NaF 减少对熔炉腐蚀,除气保护 Mg 不烧损禁止添加 Na₂CO₃(会与 Mg 反应生成 MgCO₃,引入新夹杂物)Al-Si 系(6 系)NaCl:30%-40%、KCl:30%-40%、NaBF₄:8%-15%、CaCl₂:5%-10%NaBF₄分解产 BF₃,除气除渣;CaCl₂改善 Si 夹杂物的形态(避免针状 Si)控制 NaBF₄含量(过量会导致熔体 “过冷”,影响铸造性能)
三、成分设计的核心原则铝合金精炼剂的成分选择并非简单混合,需遵循以下 4 大原则,确保精炼效果且不引入新缺陷:“无有害残留” 原则精炼剂成分需在高温下易分解或挥发,避免在铝合金中残留有害元素(如 Na、K 过量会导致 “钠脆”,影响合金塑性)。例如:选择 Na₃AlF₆而非 NaF,因前者与 Al₂O₃反应后生成的 NaAlO₂易浮渣,且 Na 含量可控。“适配熔体温度” 原则精炼剂的熔化温度需低于铝合金的铸造温度(通常 680-750℃),确保其能均匀分散在熔体中。例如:纯铝精炼剂用 NaCl-KCl 共晶(熔点 658℃),而高 Mg 合金用含 MgCl₂的配方(熔点更低,适配 680-700℃的低温熔炼)。“避免二次污染” 原则成分需不与合金中的主元素发生不良反应。例如:Al-Cu 系(2 系)合金禁用硝酸盐(如 NaNO₃),因 NO₃⁻会与 Cu 反应生成 CuO,引入新的氧化夹杂物;Al-Zn 系(7 系)合金禁用高氟化物配方,避免 Zn 的挥发损失。“低成本 + 易操作” 原则在满足精炼效果的前提下,优先选择廉价、易储存的成分(如 NaCl、KCl),减少高成本成分(如 NaBF₄、稀土化合物)的用量。例如:通用型精炼剂以 NaCl-KCl 为基础,仅在特殊合金中添加少量功能成分。
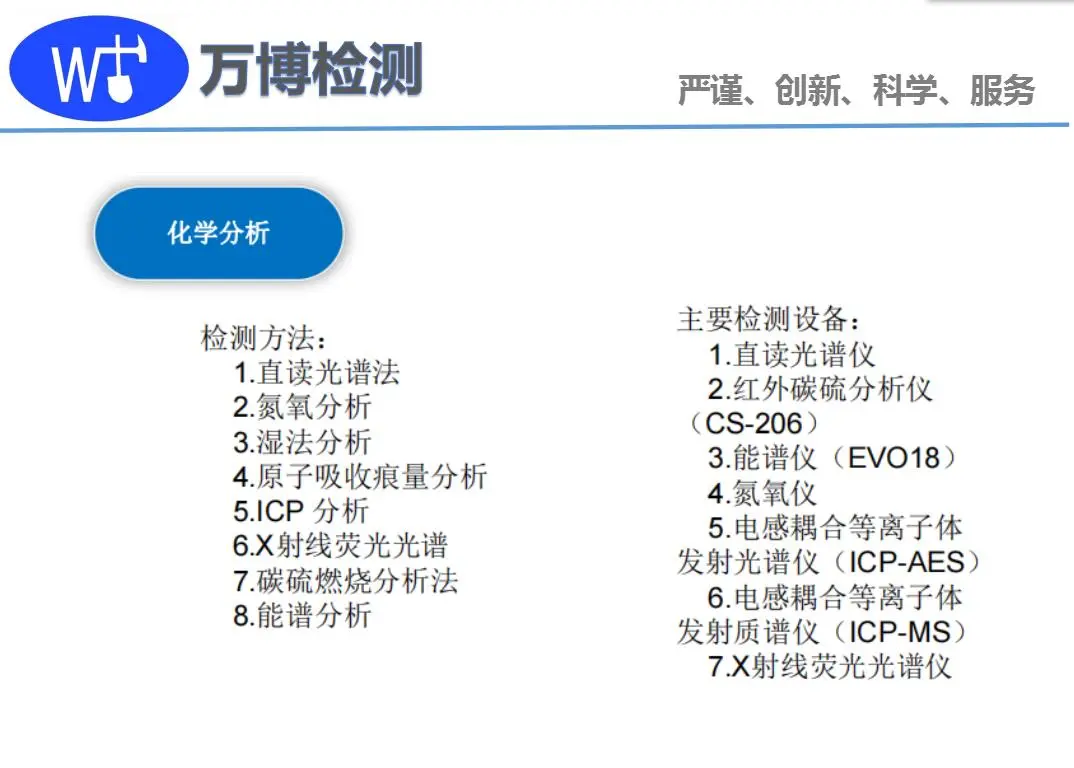
四、常见成分检测方法为验证精炼剂成分是否符合设计要求,需通过专业检测手段分析其元素组成及含量,常用方法如下:X 射线荧光光谱(XRF):快速检测 Na、K、Al、F、Cl 等主元素的含量,无需样品溶解,适合批量筛查;离子色谱(IC):jingque测定 Cl⁻、F⁻、CO₃²⁻等阴离子含量,判断除气 / 除渣主剂的有效性;差热 - 热重分析(DTA-TG):分析精炼剂在高温下的分解温度、失重率,验证其在熔体中的反应特性(如是否过早分解导致失效)。
综上,铝合金精炼剂的成分设计是 “功能导向 + 合金适配” 的结合,核心是通过复合盐类的协同作用,实现 “高效除气除渣” 与 “保护合金性能” 的平衡。实际应用中,需根据具体铝合jinpai号、熔炼工艺(如工频炉 / 中频炉)及产品质量要求(如航空级 vs 工业级),调整成分配比
金属材料的硬度测试是衡量金属抵抗局部变形(如压痕、划痕)能力的核心检测手段,其结果直接关联材料的强度、耐磨性、热处理工艺效果等关键性能,广泛应用于制造业质量控制、材料研发、失效分析等场景。
一、硬度测试的核心原理与分类硬度测试的本质是通过 “外力作用于金属表面,观察其变形程度” 来量化硬度,根据作用力方式的不同,主流方法可分为 3 大类:测试类型核心原理代表方法适用场景压入法用特定形状压头(如钢球、金刚石锥体)施加恒定压力,测量压痕的直径 / 深度 / 对角线,计算硬度值布氏、洛氏、维氏、努氏绝大多数金属材料(从软钢到超硬合金)划痕法用已知硬度的硬物在被测金属表面划痕,通过 “是否被划伤” 判断相对硬度莫氏硬度法矿物、软金属的粗略硬度对比回弹法让标准冲头从固定高度撞击金属表面,通过冲头的回弹高度计算硬度值里氏硬度法大型工件(如机床床身、管道)的现场检测
二、4 种主流硬度测试方法详解(压入法为主)压入法是工业中Zui常用的硬度测试方式,不同方法的压头、压力、计算方式不同,适用于不同硬度范围和材料类型,需重点区分:1. 布氏硬度测试(HB/HBW)原理:用直径为 D 的硬质合金球(HBW)或钢球(HB,已逐渐淘汰) ,在恒定压力 F 作用下压入金属表面,保持一定时间后卸载,测量压痕平均直径 d,通过公式计算硬度值(HBW = 0.102×2F/(πD (D-√(D²-d²))))。特点:压痕面积大,结果代表性强(适合不均匀材料,如铸铁、锻钢);硬度值连续无分段,适合软至中硬金属(HBW 50~650)。局限性:压痕大,会损伤工件表面(不适用于精密零件);无法测试高硬材料(如淬火钢、硬质合金,会导致压头变形)。适用材料:低碳钢、灰铸铁、铝合金、铜合金、轴承合金等。
2. 洛氏硬度测试(HR)原理:用金刚石圆锥(顶角 120°,用于高硬材料)或钢球(1.588mm/3.175mm,用于软材料) 作为压头,先施加 “预压力”(消除表面轻微不平),再施加 “主压力”,卸载后测量压头的残余压痕深度,以深度差值对应硬度值。特点:压痕小,对工件损伤小(适合精密零件、成品件);测试速度快,可通过更换压头和压力覆盖极宽硬度范围(HR 20~100)。关键标尺:洛氏硬度通过不同 “压头 + 压力” 组合定义标尺,需根据材料选择:标尺压头类型总压力适用硬度范围对应材料HRA金刚石圆锥60kgf80~88 HRA硬质合金、淬火工具钢HRB1.588mm 钢球100kgf25~100 HRB低碳钢、铜合金、铝合金HRC金刚石圆锥150kgf20~70 HRC淬火钢、调质钢、高强度钢适用材料:从软金属到超硬合金,尤其适合热处理后的成品件(如齿轮、轴类)。
3. 维氏硬度测试(HV)原理:用正方形棱锥金刚石压头(顶角 136°) ,施加恒定压力 F(可调节,通常 50~1000gf),压入后测量压痕两条对角线的平均值 d,计算硬度值(HV = 0.102×2F×sin (68°)/d² ≈ 0.1891×F/d²)。特点:硬度值唯一(无标尺区分),精度极高(压痕对角线测量误差小);压力可灵活调整(小压力可测试微小区域,如镀层、焊缝、薄片材料)。局限性:测试速度慢(需jingque测量两条对角线);对样品表面光洁度要求高(需抛光至镜面)。适用材料:薄片金属、镀层 / 涂层、刀具刃口、焊缝显微组织、贵金属等。
4. 努氏硬度测试(HK)原理:用菱形棱锥金刚石压头(长棱边夹角 172°30′,短棱边夹角 130°) ,施加小压力 F(通常 10~500gf),压入后测量压痕 “长对角线长度 L”,计算硬度值(HK = 0.102×1.451×F/L²)。特点:压痕为细长菱形,长对角线是短对角线的 7 倍,适合极薄材料或窄小区域(如丝材、集成电路引线框架);对表面损伤更小,硬度值与维氏硬度可近似换算(HK ≈ HV)。适用材料:厚度<0.1mm 的金属箔、线材、精密电子元件。
三、硬度测试的标准操作流程为确保结果准确,需严格遵循 GB/T 231.1(布氏)、GB/T 230.1(洛氏)、GB/T 4340.1(维氏)等国家标准,核心步骤如下:样品准备表面处理:去除样品表面的氧化皮、锈蚀、油污,根据测试方法要求打磨 / 抛光(如维氏需抛光至 Ra≤0.2μm,布氏需 Ra≤1.6μm);厚度要求:样品厚度需≥压痕深度的 10 倍(避免压穿样品,影响结果),若厚度不足,需选择小压力或薄材专用方法(如努氏)。仪器校准每次测试前,用标准硬度块(如 HRC 50±2、HV 300±10)校准仪器,确保压头无磨损、压力加载准确、测量系统精度达标;校准后需记录校准值,若偏差超过 ±2%,需调整仪器(如更换压头、校准压力传感器)。加载与测量放置样品:确保样品平稳固定,测试点远离边缘(距离≥压痕直径的 2.5 倍)和热处理痕迹(如淬火区与非淬火区边界);施加压力:按标准要求保持加载时间(布氏 / 维氏通常 10~30s,洛氏 3~5s),避免突然加载导致压痕变形;测量压痕:用仪器自带的显微镜或测微计读取压痕尺寸(直径 / 对角线 / 深度),重复测量 2~3 次取平均值。数据处理与记录根据测量尺寸计算硬度值,保留有效数字(如 HBW 保留整数,HV 保留 1 位小数);记录关键信息:测试方法(如 HBW 10/3000)、压头类型、压力、加载时间、样品状态(如 “45 钢调质后”)。
四、影响硬度测试结果的关键因素方法正确,以下因素也可能导致结果偏差,需重点控制:影响因素具体影响控制措施样品表面状态氧化皮、划痕会增大压痕测量误差,导致硬度值偏低用砂纸 / 砂轮打磨,必要时抛光至标准光洁度加载速度与保压时间加载过快易产生冲击变形,保压不足导致压痕未稳定按标准设定加载速度(如≤5mm/min),保压 10~30s压头磨损金刚石压头崩边、钢球变形会导致压痕变大,硬度值偏低定期检查压头(用显微镜观察),磨损后及时更换样品厚度与支撑厚度不足或支撑不稳会导致样品 “下沉”,压痕变深厚度≥10 倍压痕深度,用刚性平台支撑样品
五、硬度值的换算与注意事项硬度值换算:不同方法的硬度值无juedui换算公式,仅可通过标准换算表(如 GB/T 1172)近似转换(例:HRC 30 ≈ HBW 290 ≈ HV 300),换算误差通常≤5%,仅作参考,不能替代直接测试。测试选择原则:成品件 / 精密件:优先洛氏(压痕小);软金属 / 不均匀材料:优先布氏(结果稳定);薄片 / 镀层 / 微小区域:优先维氏 / 努氏(精度高);现场大型工件:优先里氏(便携,无需取样)。安全操作:加载时避免手部靠近压头,抛光时佩戴防护眼镜,使用金刚石压头时避免掉落(易碎且昂贵)。
综上,金属硬度测试需根据材料特性、工件状态和检测需求选择合适方法,严格控制操作流程,才能确保结果准确可靠,为材料应用和工艺优化提供有效依据